


Spezielle Maschine für Kurbelwelle HG40/50QZ

Produktkonfiguration
Produktübersicht
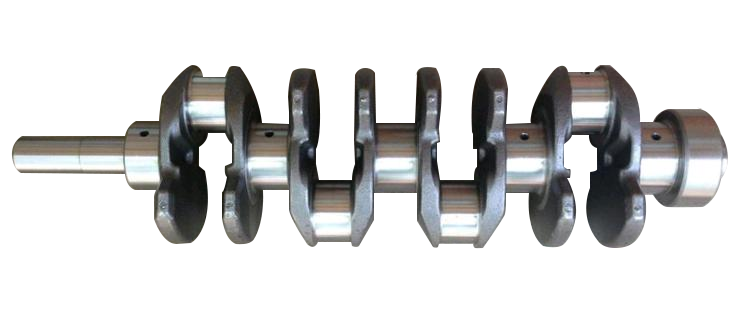
Die Kurbelwellen-Spezialmaschine ist eine CNC-Drehmaschine, die speziell für die hocheffiziente und präzise Bearbeitung von Kurbelwellen entwickelt wurde und auf die Fertigungsbedürfnisse der Automobil-, Schiffs- und Schwermaschinenindustrie zugeschnitten ist. Durch die Integration einer Gegenspindel-Mitsteuerung, eines speziellen Teilvorrichtungssystems und der Synchronrotationstechnologie ermöglicht diese Maschine die komplexe Exzenterbearbeitung von Kurbelwellen mit einem und mehreren Hubpunkten. Dies verbessert die Bearbeitungseffizienz und die dynamische Stabilität deutlich und erfüllt somit die Anforderungen der hochpräzisen Kurbelwellenfertigung in großen Stückzahlen.
Merkmale
Mehrachsige Kollaboration und dediziertes Vorrichtungssystem:
Ausgestattet mit einer Gegenspindel und kurbelwellenspezifischen Indexiervorrichtungen, die eine schnelle Positionierung und präzise Klemmung von Mehrzapfenkurbelwellen ermöglichen und gleichzeitig manuelle Justierungen minimieren.
Der Indexiermechanismus ermöglicht flexible Winkeleinstellungen, um den unterschiedlichen Bearbeitungsanforderungen für Kurbelwellen mit einem oder mehreren Hubpunkten gerecht zu werden.
Fähigkeit zur Bearbeitung komplexer Exzenter:
Die synchrone Rotationssteuerung zwischen Hauptspindel und Gegenspindel gewährleistet ein präzises Drehen exzentrischer Kurbelwellenabschnitte und erhöht die dynamische Steifigkeit während des Schneidvorgangs erheblich, um durch Vibrationen verursachte Oberflächenfehler zu vermeiden.
Unterstützt die integrierte Bearbeitung von Kurbelwellen-Pleuelzapfen, Hauptzapfen und Flanschendflächen und liefert eine hervorragende Oberflächengüte, die höchsten Präzisionsstandards entspricht.
Hochsteife Struktur & Intelligente Steuerung:
Verfügt über ein hochsteifes Gusseisenbett in Kombination mit präzisen Führungssystemen, die Stabilität und Langlebigkeit auch unter anspruchsvollen Schneidbedingungen gewährleisten.
Das integrierte intelligente CNC-System unterstützt die Mehrprozessprogrammierung und Echtzeitüberwachung, vereinfacht die Bedienung und verbessert die Automatisierung.
Hohe Effizienz und flexible Anpassungsfähigkeit:
Durch die modulare Bauweise sind schnelle Konfigurationsänderungen möglich, um sich an Kurbelwellen mit unterschiedlichen Spezifikationen anzupassen und so die Rüstzeiten zu verkürzen.
Standardmäßige automatisierte Hilfsfunktionen (z. B. Chipmanagement) minimieren manuelle Eingriffe und optimieren die Geräteauslastung.
Abschluss:
Sie ist mit speziellen Vorrichtungen und Teilmechanismen für die Hilfsspindel und die zugehörigen Kurbelwellen ausgestattet. Die exzentrische Bearbeitung einzelner und mehrerer Kurbelwellen ist möglich. Hauptwelle und Hilfshauptwelle können synchron rotieren, um die dynamische Steifigkeit der Kurbelwelle während des Zerspanens zu erhöhen.
Anwendungen
Branchen:Automobilmotoren, Schiffsantriebssysteme, Schwermaschinenbau, Dieselmotorenherstellung.
Typische Szenarien:
Automobilindustrie: Präzisionsbearbeitung von Kurbelwellen für Pkw- und Nutzfahrzeugmotoren im Komplettprozess.
Marine: Exzentrisches Mehrdrehverfahren und komplexe Konturformung großer Schiffskurbelwellen.
Maschinenbau: Serienfertigung von Hochleistungskurbelwellen für Bagger und Kräne.
Energieausrüstung: Hochpräzise Reparatur und Wiederaufbereitung von Kurbelwellen für Stromaggregate.
Technische Spezifikationen
| Parameter | Name | Einheit | HG40/50QZ |
| Bett | Bettkonfiguration | / | Der Bettrahmen ist eine einzelne Einheit mit einer Standardneigung von 45°. |
| X/Z-Führungsbahnform | / | Präzisions-Linearrollenführungen | |
| Arbeitsbereich | Maximaler Wendekreis auf dem Bett | mm | Φ500 |
| Maximaler Schnittdurchmesser | mm | Welle: φ250, Scheibe: φ400 | |
| Maximale Verarbeitungslänge | mm | 500 | |
| Maximaler Spitzenabstand | mm | 590 | |
| Füttern | Maximaler Verfahrweg der X-/Z-Achse | mm | 220/650 |
| Hohe Bewegungsgeschwindigkeit der X-/Z-Achse | m/min | 20/20 | |
| Spindel | Spindelkopf | HSK | A2-8 |
| Spindelkonus |
| 100# metrischer Kegel | |
| Spindel-Durchgangslochdurchmesser | mm | Φ90 | |
| Maximale Spindeldrehzahl | r/min | 3000 | |
| Gegenspindel | Gegenspindelkopf | HSK | A2-5 |
| Durchgangslochdurchmesser | mm | Φ46 | |
| Maximale Gegenspindeldrehzahl | r/min | 1000 | |
| Futter | Spindelachse | Zoll | 8″ (hohl) |
| Gegenspindel | Zoll | 6″ (hohl) | |
| Geschützturm | Turmtyp | / | 100-8T |
| Werkzeughalterspezifikation | mm | □25*25, Rundloch-Werkzeughalter Φ40 | |
| Spanabfuhr | Methode zur Spanabnahme |
| Automatische Rückfahrkamera |
| Leistung des Hauptmotors | Spindel-Servomotorleistung | KW | 11-15 |
| Äußere Abmessungen | Länge*Breite*Höhe | mm | 2550*1730*1840 |
| Gewicht | kg | 4300/4700 | |
| Bearbeitungsgenauigkeit | Wiederholgenauigkeit der Positionierung X/Y | mm | 0,003/0,005 |
| Rundheit | mm | 0,005 | |
| Durchmesserkonsistenz | mm | 0,015/300 | |
| Ebenheit | mm | 0,015/300 (nur konkav) | |
| Oberflächenrauheit (Aluminium/Stahl) | Ra | 0,8 bis 1,6 | |
| Schutzformen | Vollständig geschlossene Abdeckung | Satz | 1 |
Mehrachsige Kollaboration und dediziertes Vorrichtungssystem:
Ausgestattet mit einer Gegenspindel und kurbelwellenspezifischen Indexiervorrichtungen, die eine schnelle Positionierung und präzise Klemmung von Mehrzapfenkurbelwellen ermöglichen und gleichzeitig manuelle Justierungen minimieren.
Der Indexiermechanismus ermöglicht flexible Winkeleinstellungen, um den unterschiedlichen Bearbeitungsanforderungen für Kurbelwellen mit einem oder mehreren Hubpunkten gerecht zu werden.
Fähigkeit zur Bearbeitung komplexer Exzenter:
Die synchrone Rotationssteuerung zwischen Hauptspindel und Gegenspindel gewährleistet ein präzises Drehen exzentrischer Kurbelwellenabschnitte und erhöht die dynamische Steifigkeit während des Schneidvorgangs erheblich, um durch Vibrationen verursachte Oberflächenfehler zu vermeiden.
Unterstützt die integrierte Bearbeitung von Kurbelwellen-Pleuelzapfen, Hauptzapfen und Flanschendflächen und liefert eine hervorragende Oberflächengüte, die höchsten Präzisionsstandards entspricht.
Hochsteife Struktur & Intelligente Steuerung:
Verfügt über ein hochsteifes Gusseisenbett in Kombination mit präzisen Führungssystemen, die Stabilität und Langlebigkeit auch unter anspruchsvollen Schneidbedingungen gewährleisten.
Das integrierte intelligente CNC-System unterstützt die Mehrprozessprogrammierung und Echtzeitüberwachung, vereinfacht die Bedienung und verbessert die Automatisierung.
Hohe Effizienz und flexible Anpassungsfähigkeit:
Durch die modulare Bauweise sind schnelle Konfigurationsänderungen möglich, um sich an Kurbelwellen mit unterschiedlichen Spezifikationen anzupassen und so die Rüstzeiten zu verkürzen.
Standardmäßige automatisierte Hilfsfunktionen (z. B. Chipmanagement) minimieren manuelle Eingriffe und optimieren die Geräteauslastung.
Abschluss:
Sie ist mit speziellen Vorrichtungen und Teilmechanismen für die Hilfsspindel und die zugehörigen Kurbelwellen ausgestattet. Die exzentrische Bearbeitung einzelner und mehrerer Kurbelwellen ist möglich. Hauptwelle und Hilfshauptwelle können synchron rotieren, um die dynamische Steifigkeit der Kurbelwelle während des Zerspanens zu erhöhen.
| Parameter | Name | Einheit | HG40/50QZ |
| Bett | Bettkonfiguration | / | Der Bettrahmen ist eine einzelne Einheit mit einer Standardneigung von 45°. |
| X/Z-Führungsbahnform | / | Präzisions-Linearrollenführungen | |
| Arbeitsbereich | Maximaler Wendekreis auf dem Bett | mm | Φ500 |
| Maximaler Schnittdurchmesser | mm | Welle: φ250, Scheibe: φ400 | |
| Maximale Verarbeitungslänge | mm | 500 | |
| Maximaler Spitzenabstand | mm | 590 | |
| Füttern | Maximaler Verfahrweg der X-/Z-Achse | mm | 220/650 |
| Hohe Bewegungsgeschwindigkeit der X-/Z-Achse | m/min | 20/20 | |
| Spindel | Spindelkopf | HSK | A2-8 |
| Spindelkonus | 100# metrischer Kegel | ||
| Spindel-Durchgangslochdurchmesser | mm | Φ90 | |
| Maximale Spindeldrehzahl | r/min | 3000 | |
| Gegenspindel | Gegenspindelkopf | HSK | A2-5 |
| Durchgangslochdurchmesser | mm | Φ46 | |
| Maximale Gegenspindeldrehzahl | r/min | 1000 | |
| Futter | Spindelachse | Zoll | 8″ (hohl) |
| Gegenspindel | Zoll | 6″ (hohl) | |
| Geschützturm | Turmtyp | / | 100-8T |
| Werkzeughalterspezifikation | mm | □25*25, Rundloch-Werkzeughalter Φ40 | |
| Spanabfuhr | Methode zur Spanabnahme | Automatische Rückfahrkamera | |
| Leistung des Hauptmotors | Spindel-Servomotorleistung | KW | 11-15 |
| Äußere Abmessungen | Länge*Breite*Höhe | mm | 2550*1730*1840 |
| Gewicht | kg | 4300/4700 | |
| Bearbeitungsgenauigkeit | Wiederholgenauigkeit der Positionierung X/Y | mm | 0,003/0,005 |
| Rundheit | mm | 0,005 | |
| Durchmesserkonsistenz | mm | 0,015/300 | |
| Ebenheit | mm | 0,015/300 (nur konkav) | |
| Oberflächenrauheit (Aluminium/Stahl) | Ra | 0,8 bis 1,6 | |
| Schutzformen | Vollständig geschlossene Abdeckung | Satz | 1 |
Produktkategorien
-

VC-Serie Hochsteifes CNC-Bearbeitungszentrum mit...
-

HP-Serie Horizontale Linearführung für bewegliche Säulen...
-

HT-Serie Horizontale Linearführung mit beweglicher Säule...
-

VS-Serie Vierspur-CNC-Schwerlastbearbeitungsmaschine C...
-

CNC-Bearbeitungszentrum der V-Serie mit hoher Steifigkeit
-

Doppelständer-CNC-Bearbeitungszentrum der X-Serie
-

Horizontales 5-Achs-CNC-Bearbeitungszentrum TKG1600
-

CNC-Vertikaldreh- und Fräsmaschine Verbundwerkstoff...
-

Hochgeschwindigkeits-CNC-Bearbeitungszentrum der GM-Serie
-

Hochgeschwindigkeits-CNC-Fräsmaschinen der GT-Serie
-

Doppelspindel-CNC-Drehmaschine SK32
-

CNC-Vertikalbearbeitungszentrum RFTV510 für Räder...