


BOSM - Horizontale Senkbohr- und Ausdrehmaschine
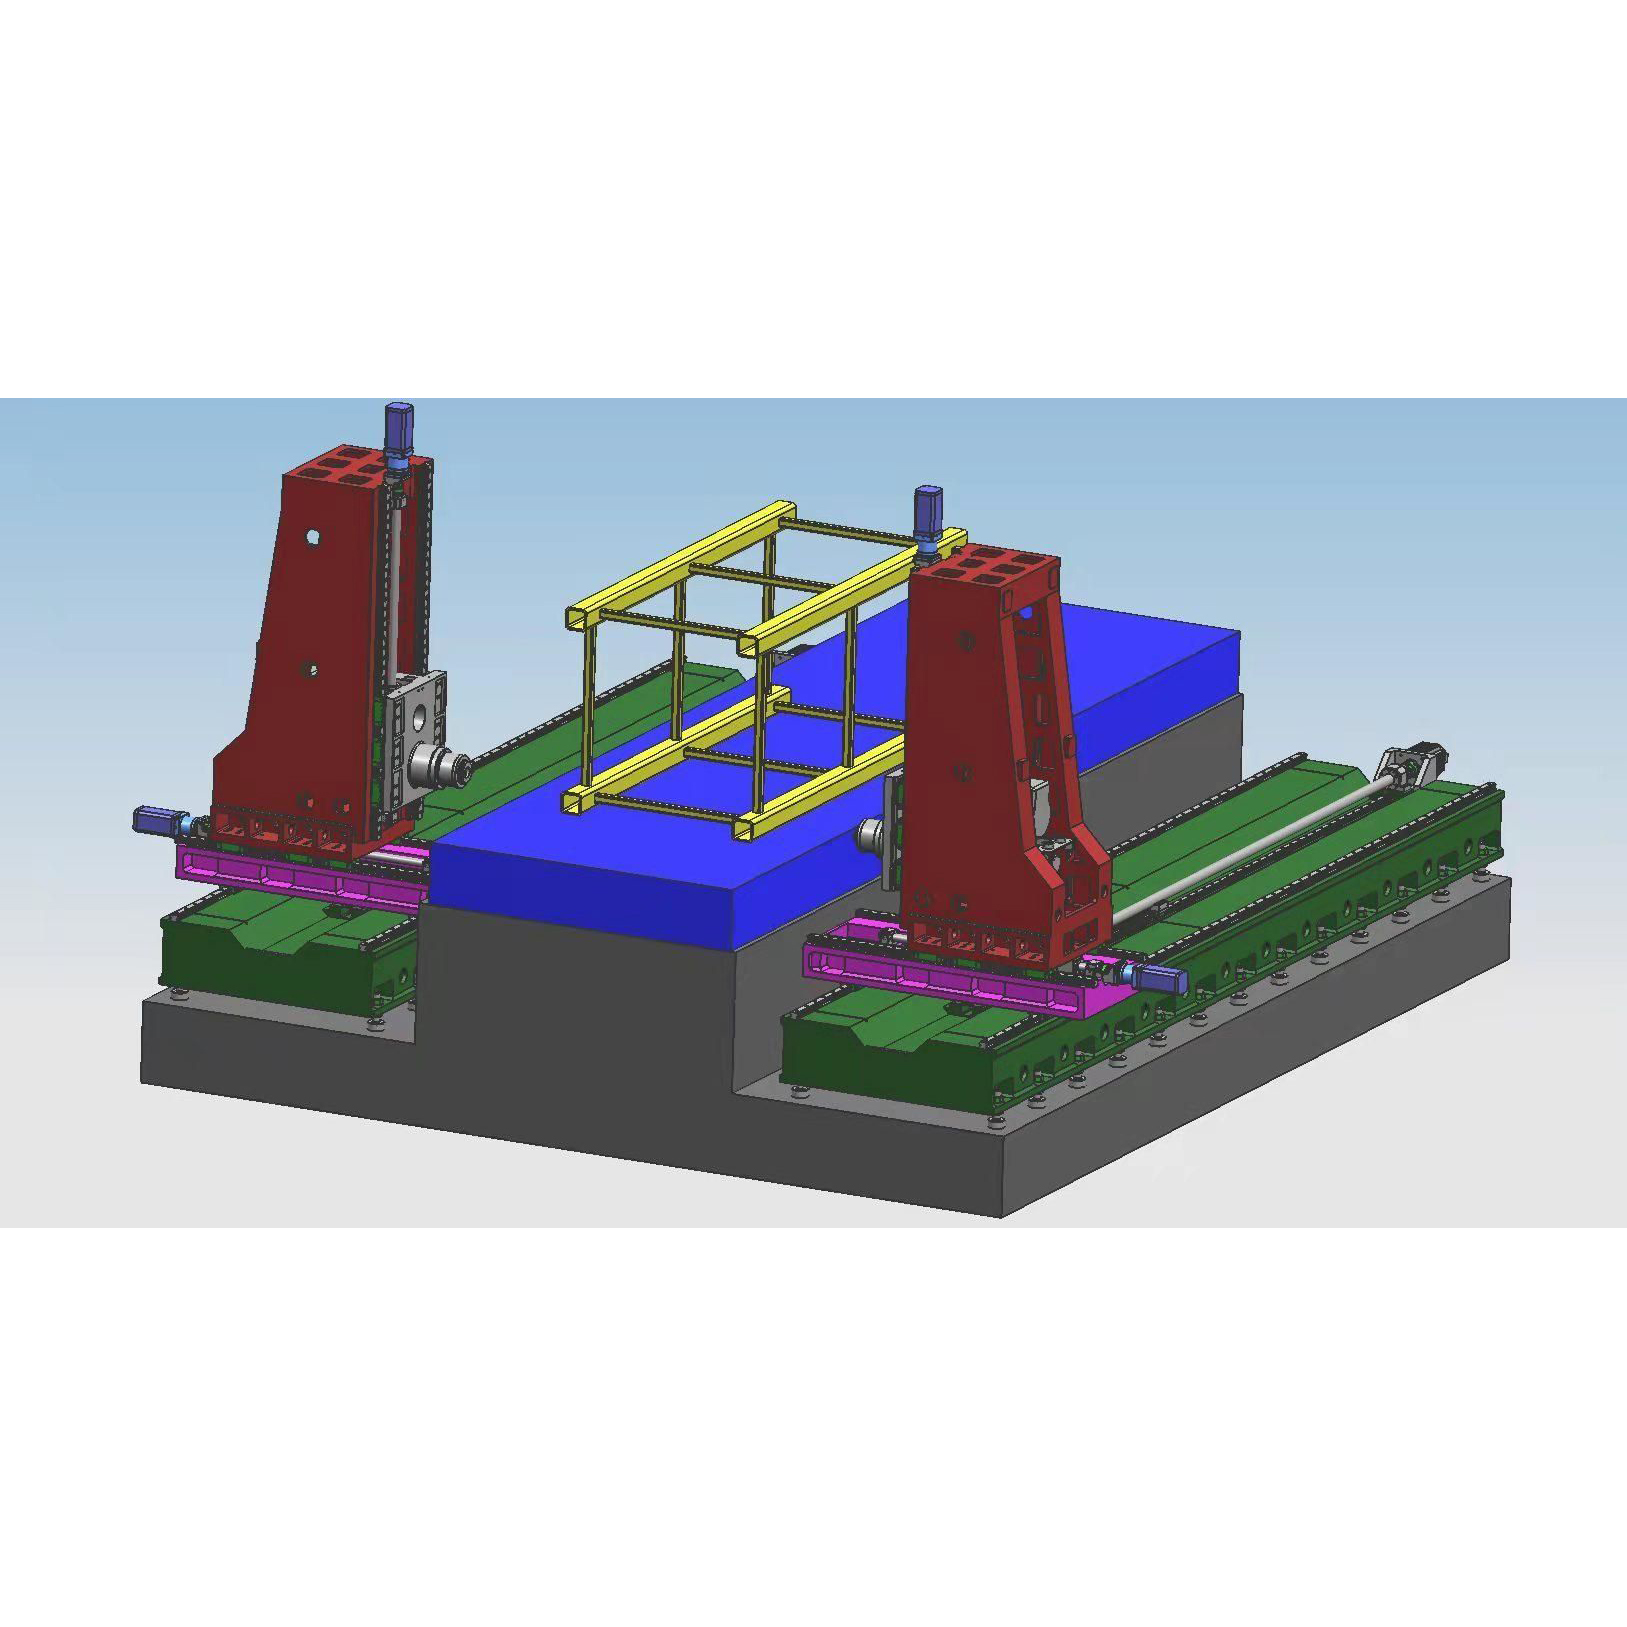
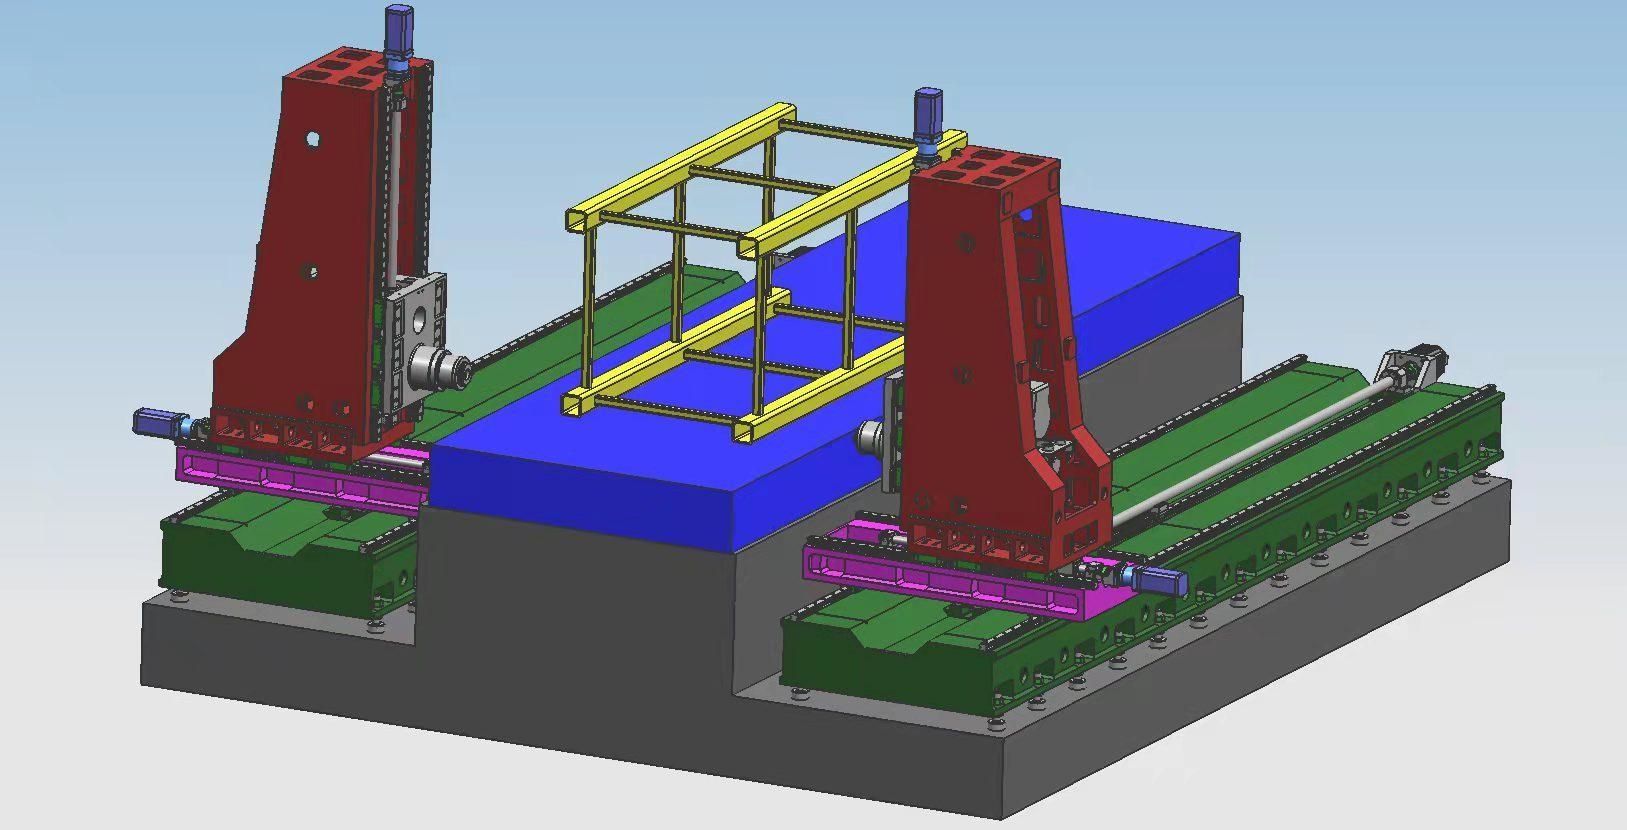
1. Geräteverwendung:
Die horizontale Senkbohr- und Ausdrehmaschine von BOSM ist eine Spezialmaschine für die Bearbeitung von Turmdrehkrankappen. Sie ist mit zwei horizontalen Bohr- und Ausdrehköpfen ausgestattet, die Bohren, Fräsen und Ausdrehen von Werkstücken innerhalb des effektiven Hubbereichs ermöglichen. Neben dem Schneiden und anderen Bearbeitungsschritten zeichnet sich die Maschine durch hohe Positioniergeschwindigkeit, Bearbeitungsgenauigkeit und hohe Bearbeitungseffizienz aus.
2. Strukturmerkmale der Ausrüstung:
2. 1. Hauptkomponenten desMaschine
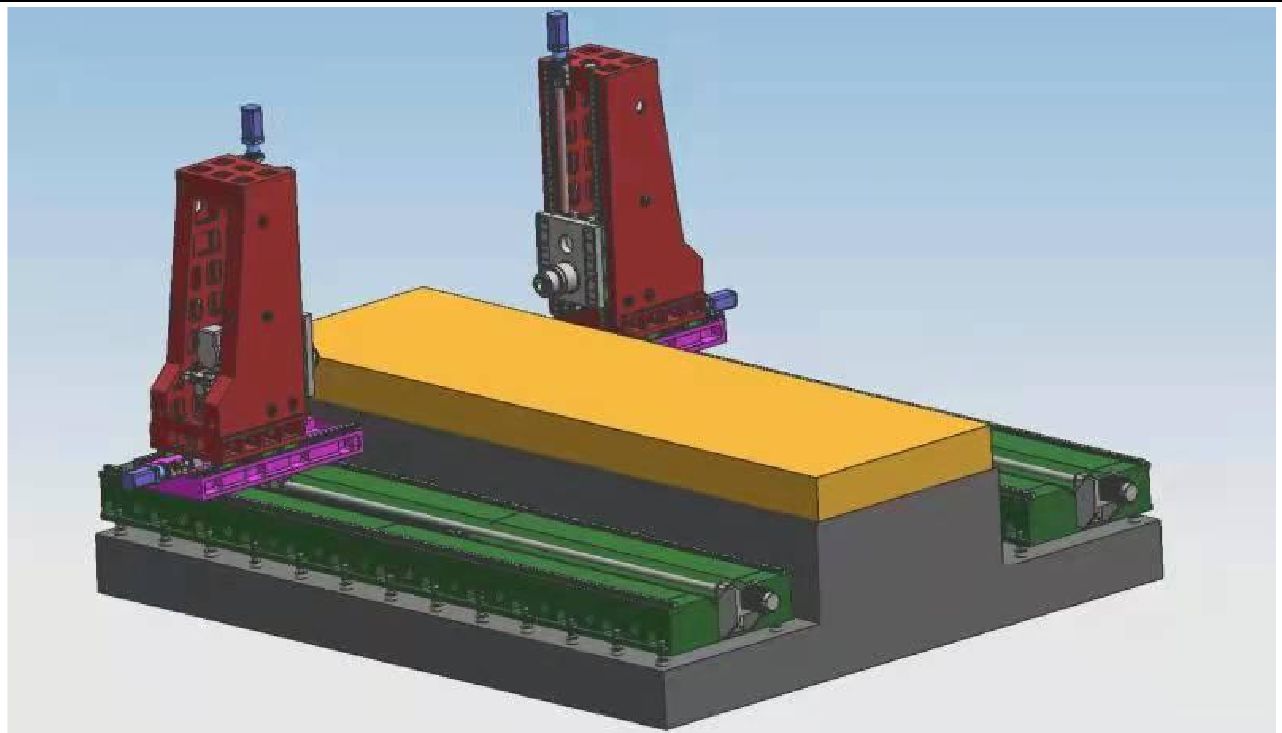
Die Hauptkomponenten der Maschine – Bett, Arbeitstisch, linke und rechte Säule, Sattel, Stößel usw. – bestehen aus hochwertigen Grauguss-250-Gussteilen, die im Sandgussverfahren geglüht werden. Anschließend erfolgen folgende Bearbeitungsschritte: Glühen im Sandofen, Vibrationsalterung, Heißglühen, Vibrationsalterung, Schruppen, Vibrationsalterung, Ofenglühen, Vibrationsalterung und Schlichten. Dadurch werden Spannungen in den Teilen vollständig abgebaut und deren Formstabilität gewährleistet. Der Arbeitstisch ist fest montiert, die Antriebsköpfe an beiden Seiten sind vor- und rückwärts beweglich. Die Maschine bietet Funktionen wie Bohren, Ausdrehen, Senken und Gewindeschneiden. Die Werkzeugkühlung erfolgt intern und extern. Die Maschine verfügt über fünf Vorschubachsen und zwei Schneidantriebe, die entweder synchron mit allen fünf Achsen oder einzeln arbeiten können. Die axiale Richtung der Maschine und des Antriebskopfes ist in der folgenden Abbildung dargestellt.
2. 2 Die Hauptstruktur des axialen Getriebevorschubteils
2.2.1 X-Achse: Der Antriebskopf bewegt sich seitlich entlang der Führungsschiene des Sockels hin und her.
Antrieb der X1-Achse: Ein Wechselstrom-Servomotor und ein hochpräzises Planetengetriebe treiben über eine Kugelumlaufspindel den Antriebskopf an und realisieren so die lineare Bewegung der X-Achse.
X2-Achsen-Antrieb: Ein Wechselstrom-Servomotor und ein hochpräzises Planetengetriebe treiben den Antriebskopf über eine Kugelgewindespindel an und realisieren so eine lineare Bewegung entlang der X-Achse.
Führungsschienenform: Zwei hochfeste, präzise Linearführungsschienen sind auf der verbreiterten Basis angeordnet.
2.2 Y1-Achse: Der Antriebskopf bewegt sich auf der Säule auf und ab.
Antrieb der Y1-Achse: Die lineare Bewegung der Y1-Achse wird durch einen Wechselstrom-Servomotor über eine Kugelumlaufspindel realisiert. Führungsschienen: 4 Linearführungsschienen vom Typ 45.
2.2.3 Y2-Achse: Der Antriebskopf bewegt sich auf der Säule auf und ab.
Y2-Achsen-Antrieb: Ein Wechselstrom-Servomotor treibt über eine Kugelumlaufspindel die lineare Bewegung der Y1-Achse an.
Führungsschienenform: 4 Stück lineare Führungsschienen vom Typ 45.
2.2.4 Z1-Achse: Der Antriebskopf bewegt sich auf dem Sattel hin und her.
Z1-Achsen-Antrieb: Ein AC-Servomotor und ein hochpräzises Planetengetriebe treiben die Bewegung über die Kugelumlaufspindel an, um die lineare Bewegung der Z1-Achse zu realisieren.
2.2.5 Z2-Achse: Der Antriebskopf bewegt sich auf dem Sattel hin und her.
Z2-Achsen-Antrieb: Ein AC-Servomotor und ein hochpräzises Planetengetriebe treiben die Bewegung über die Kugelumlaufspindel an und realisieren so die lineare Bewegung der Z2-Achse.
2.3. Spanabfuhr und Kühlung
Unter der Werkbank sind beidseitig Flachkettenförderer installiert, in die die Eisenspäne am Ende der Bearbeitung entladen werden, um eine effiziente Produktion zu gewährleisten. Im Kühlmittelbehälter des Späneförderers befindet sich eine Kühlpumpe, die sowohl zur internen als auch zur externen Kühlung des Werkzeugs dient und so dessen Leistungsfähigkeit und Lebensdauer sichert. Das Kühlmittel ist wiederverwendbar.
3Vollständig digitales numerisches Steuerungssystem:
3.1. Mit der Spanbrechfunktion können Spanbrechzeit und Spanbrechzyklus über die Mensch-Maschine-Schnittstelle eingestellt werden.
3.2. Dank der Werkzeughubfunktion lässt sich der Werkzeughubabstand über die Mensch-Maschine-Schnittstelle einstellen. Sobald der Hubabstand erreicht ist, wird das Werkzeug schnell angehoben, die Späne werden abgeworfen, und es fährt anschließend mit hoher Geschwindigkeit zur Bohrfläche vor, um automatisch in den Arbeitsmodus zu wechseln.
3.2. Die zentrale Bedieneinheit und das Handgerät arbeiten mit einem numerischen Steuerungssystem und sind mit einer USB-Schnittstelle und einem LCD-Display ausgestattet. Zur Vereinfachung von Programmierung, Speicherung, Anzeige und Kommunikation verfügt die Bedienoberfläche über Funktionen wie Mensch-Maschine-Dialog, Fehlerkompensation und automatische Alarmierung.
3.2. Das Gerät verfügt über die Funktion, die Position des Lochs vor der Bearbeitung vorab zu überprüfen und erneut zu kontrollieren, und die Bedienung ist sehr komfortabel.
4Automatische Schmierung
Präzisions-Linearführungsschienenpaare, Präzisions-Kugelgewindetriebe und andere hochpräzise Bewegungselemente sind mit automatischen Schmiersystemen ausgestattet. Die automatische Schmierpumpe fördert Drucköl, das in die Ölkammer des Dosierschmierers gelangt. Sobald die Ölkammer gefüllt ist und der Systemdruck 1,4–1,75 MPa erreicht, schließt der Druckschalter, die Pumpe stoppt und das Entlastungsventil öffnet sich. Sinkt der Öldruck unter 0,2 MPa, beginnt der Dosierschmierer, die Schmierstelle zu befüllen und führt einen Ölwechsel durch. Dank der präzisen Öldosierung und der Systemdrucküberwachung ist die Ölversorgung zuverlässig und gewährleistet einen Ölfilm auf allen Bewegungselementen. Dies reduziert Reibung und Verschleiß und verhindert Schäden an der internen Struktur durch Überhitzung. So werden die Genauigkeit und Lebensdauer der Maschine sichergestellt.
5. MaschineNutzungsumgebung:
Stromversorgung: Dreiphasiger Wechselstrom 380 V ± 10 %, 50 Hz ± 1 Hz Umgebungstemperatur: -10 °C bis 45 °C
6Akzeptanzkriterien:
JB/T10051-1999 „Allgemeine technische Spezifikationen für Hydrauliksysteme von Metallbearbeitungsmaschinen“
7Technische Parameter:
| Modell | 2050-5Z | |
| Maximale Werkstückgröße für die Bearbeitung | Länge × Breite × Höhe (mm) | 5000×2000×1500 |
| Größe des Schreibtisches | Länge x Breite (mm) | 5000*2000 |
| Antriebskopf-Basis Richtung Fahrtrichtung | Vor- und zurückbewegen (mm) | 5000 |
| Motorkopf auf und ab | Auf- und Abwärtshub des Stößels (mm) | 1500 |
|
Horizontaler Bohrkopf mit Ramme Antriebskopf 1 2 | Menge (2 Stück) | 2 |
| Spindelkonus | BT50 | |
| Bohrdurchmesser (mm) | Φ2-Φ60 | |
| Gewindedurchmesser (mm) | M3-M30 | |
| Spindeldrehzahl (U/min) | 30 bis 3000 | |
| Servospindelmotorleistung (kW) | 22*2 | |
| Seitlicher Ausschlag (mm) | 600 | |
| Bidirektionale Positionsgenauigkeit | 300 mm × 300 mm | ±0,025 |
| Wiederholgenauigkeit der bidirektionalen Positionierung | 300 mm × 300 mm | ±0,02 |
Produktkategorien
-

VC-Serie Hochsteifes CNC-Bearbeitungszentrum mit...
-

HP-Serie Horizontale Linearführung für bewegliche Säulen...
-

HT-Serie Horizontale Linearführung mit beweglicher Säule...
-

VS-Serie Vierspur-CNC-Schwerlastbearbeitungsmaschine C...
-

CNC-Bearbeitungszentrum der V-Serie mit hoher Steifigkeit
-

Doppelständer-CNC-Bearbeitungszentrum der X-Serie
-

Horizontales 5-Achs-CNC-Bearbeitungszentrum TKG1600
-

CNC-Vertikaldreh- und Fräsmaschine Verbundwerkstoff...
-

Hochgeschwindigkeits-CNC-Bearbeitungszentrum der GM-Serie
-

Hochgeschwindigkeits-CNC-Fräsmaschinen der GT-Serie
-

Doppelspindel-CNC-Drehmaschine SK32
-

CNC-Vertikalbearbeitungszentrum RFTV510 für Räder...