


BOSM -4014 Gegenkopf-Bohr- und Fräsmaschine
1. Maschinennutzung:
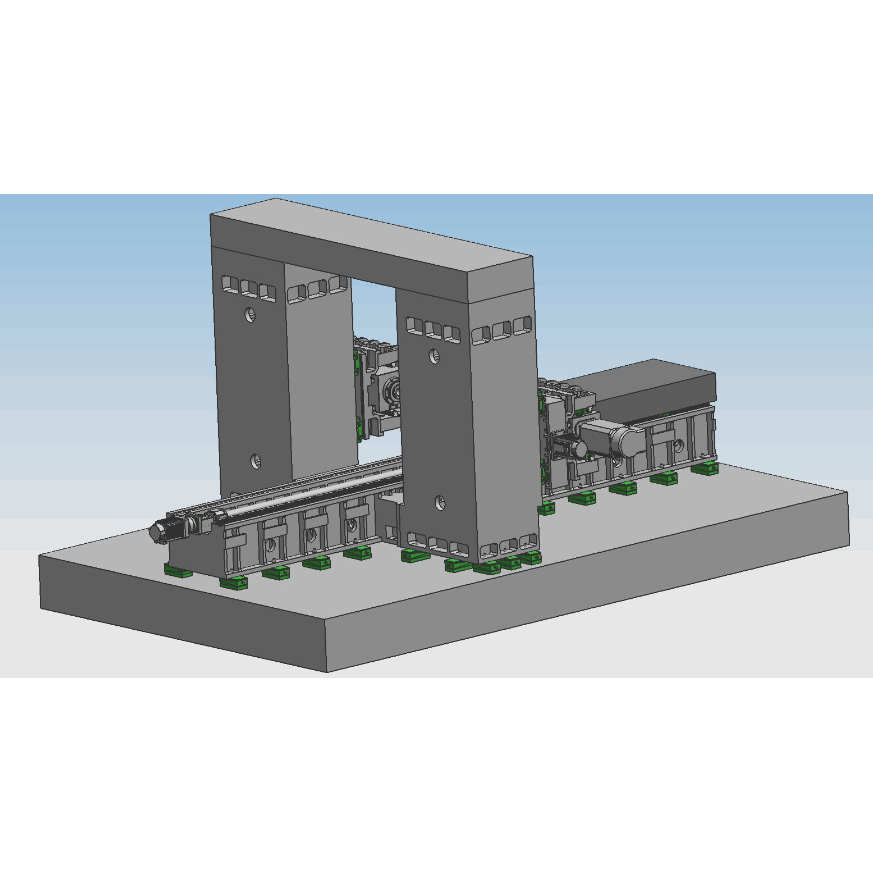
Die BOSM-6000 x 1000 CNC-Portalbohr- und Fräsmaschine mit festem Träger und Doppelständer ist eine Spezialwerkzeugmaschine zur Bearbeitung von Baggerarmen und -stielen. Sie ermöglicht die schnelle Bearbeitung von Werkstücken, die innerhalb des effektiven Hubbereichs gebohrt, gefräst und ausgebohrt werden können. Die Bearbeitung erfolgt in einem Arbeitsgang (ohne zusätzliche Spannvorrichtung). Hohe Be- und Entladegeschwindigkeit, schnelle Positioniergeschwindigkeit und hohe Bearbeitungsgenauigkeit sorgen für eine hohe Bearbeitungseffizienz.
2.Maschine StrukturMerkmale:
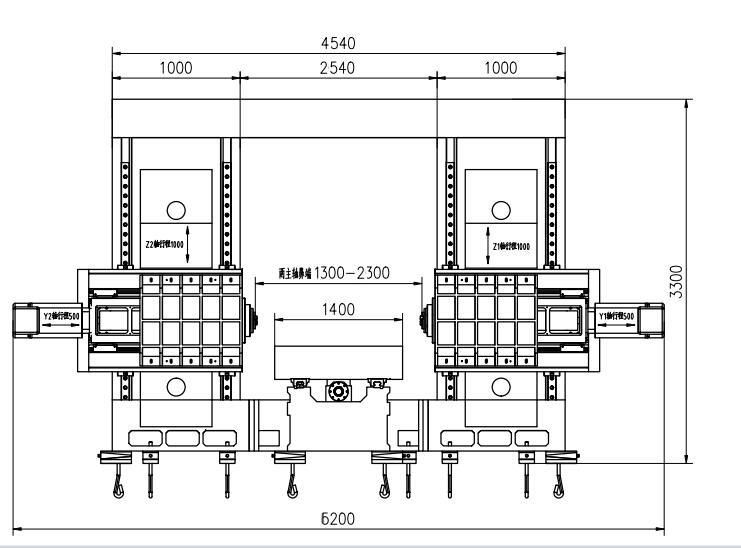
Die Hauptkomponenten der Werkzeugmaschine – Bett, Arbeitstisch, linke und rechte Säulen, Träger, Portalverbindungsträger, Schlitten, Stößel usw. – bestehen aus großen Teilen, die im Harzsandformverfahren oder aus hochwertigem Grauguss 250 hergestellt werden. Die Bearbeitung erfolgt durch ein Heißsandbadglühen, Vibrationsalterung, Wärmebehandlung, Ofenglühen, Vibrationsalterung, Schruppen, Vibrationsalterung, Heißofenglühen, Vibrationsalterung und Schlichten. Dadurch werden die negativen Spannungen in den Teilen vollständig abgebaut und deren Formstabilität gewährleistet. Das feste Bett, die linken und rechten Säulen, das Portal und der Arbeitstisch sind beweglich. Die Maschine ermöglicht Fräsen, Bohren, Anbohren, Senken, Gewindeschneiden usw. Die Werkzeugkühlung erfolgt extern. Sie verfügt über fünf Vorschubachsen, die eine 4-Achs-Verkettung und eine 5-Achs-Einzelfunktion ermöglichen. Zwei Antriebsköpfe sind vorhanden. Die Achse der Werkzeugmaschine und der Antriebskopf sind in der folgenden Abbildung dargestellt.


2.1.Die Hauptstruktur des axialen Getriebevorschubteils
2.1.1.X-Achse:Der Arbeitstisch bewegt sich seitlich entlang der Führungsschiene des festen Bettes hin und her.
X-1-Achsen-Antrieb: Ein Wechselstrom-Servomotor mit hochpräzisem Planetengetriebe wird über eine Kugelumlaufspindel angetrieben, um die Bewegung des Arbeitstisches zu realisieren und so eine lineare Bewegung der X-Achse zu ermöglichen.
Führungsschienenform: Zwei hochfeste Präzisions-Linearführungsschienen werden verlegt.
2.1.2 Z1-Achse:Der Antriebskopf und ein Sattel sind vertikal an der Vorderseite der Säule montiert und bewegen sich entlang der Führungsschiene der Säule auf und ab.
Z1-Achsen-Antrieb: Ein Wechselstrom-Servomotor und ein Synchronrad treiben die Kugelumlaufspindel an, die wiederum den Schlitten bewegt, um die lineare Bewegung der Z-Achse zu realisieren.
2.1.3 Z2-Achse:Der Antriebskopf und ein Sattel sind vertikal an der Vorderseite der Säule montiert und bewegen sich entlang der Führungsschiene der Säule auf und ab.
Z2-Achsen-Antrieb: Ein AC-Servomotor und ein Synchronrad treiben die Kugelumlaufspindel an, die wiederum den Schlitten bewegt, um eine lineare Bewegung der Z-Achse zu realisieren.
2.1.4 Y1-Achse:Der Antriebskopfsattel ist vertikal an der Vorderseite der rechten Säule montiert und bewegt sich entlang der Führungsschiene der Säule nach links und rechts hin und her.
Y1-Achsen-Antrieb: Ein AC-Servomotor und ein hochpräzises Planetengetriebe treiben den Stößel über eine Kugelumlaufspindel an, um die lineare Bewegung der Y1-Achse zu realisieren.
2.1.5 Y2-Achse:Der Antriebskopfsattel ist vertikal an der Vorderseite der rechten Säule montiert und bewegt sich entlang der Führungsschiene der Säule nach links und rechts hin und her.
Y2-Achsen-Antrieb: Ein AC-Servomotor und ein hochpräzises Planetengetriebe treiben den Stößel über eine Kugelumlaufspindel an, um die lineare Bewegung der Y2-Achse zu realisieren.
2.2.Die Bewegungsrichtung des Bohr- und Fräskopfes (einschließlich Kopf 1 und 2) ist in Form eines Vierkantkolbens ausgeführt. Die fortschrittliche Draht-Hartmetall-Führungsschiene ist von einer robusten Stütze umgeben und wird von vier Linearrollenführungsschienenpaaren geführt. Der Antrieb erfolgt über einen AC-Servomotor, der über einen Synchronriemen (i=2) und eine Präzisionskugelumlaufspindel angetrieben wird. Der Fräskopf wird über den Synchronriemen und das Synchronrad vom Servomotor abgebremst und von den hochbelastbaren Präzisionsführungsschienenpaaren geführt. Die vertikale Kugelumlaufspindel wird angetrieben und ermöglicht so die vertikale Auf- und Abwärtsbewegung des Fräskopfes. Stickstoff-Ausgleichsstangen reduzieren die Belastung des Maschinenkopfes auf Spindel und Servomotor. Der Z-Achsen-Motor verfügt über eine automatische Bremsfunktion. Bei Stromausfall blockiert die automatische Bremse die Motorwelle und verhindert so deren Drehung. Solange der Bohrer das Werkstück nicht berührt, erfolgt ein schneller Vorschub. Sobald der Bohrer das Werkstück berührt, schaltet das System automatisch auf Arbeitsvorschub um. Sobald der Bohrer in das Werkstück eindringt, schaltet er automatisch auf Schnellrücklauf um. Verlässt die Bohrerspitze das Werkstück und erreicht die Sollposition, fährt der Arbeitstisch zur nächsten Bohrlochposition und realisiert so den automatischen Bohrvorgang. Der Antriebskopf mit Draht- und Hartschienenführung gewährleistet nicht nur die hohe Laufgeschwindigkeit, sondern erhöht auch die Stabilität der Maschine erheblich. Er ermöglicht Funktionen wie Sacklochbohren, Fräsen, Anfasen, Spanbrechen und automatische Spanabfuhr und steigert dadurch die Arbeitsproduktivität.

(linker Antriebskopf)
2.3. Spanabfuhr und Kühlung
Unterhalb der Werkbank sind beidseitig spiralförmige und flache Kettenförderer installiert. Die Späne werden am Ende über zwei Stufen mit spiralförmigen und Kettenplatten automatisch auf den Späneförderer befördert, was eine effiziente Produktion ermöglicht. Im Kühlmittelbehälter des Späneförderers befindet sich eine Kühlpumpe, die zur externen Kühlung des Werkzeugs dient und so die Bohrleistung und Standzeit des Bohrers sicherstellt. Das Kühlmittel ist wiederverwendbar.
3.Vollständig digitales numerisches Steuerungssystem:
3.1.Mit der Spanbrechfunktion können Spanbrechzeit und Spanbrechzyklus über die Mensch-Maschine-Schnittstelle eingestellt werden.
3.2.Mit der Werkzeughubfunktion lässt sich die Hubhöhe über die Mensch-Maschine-Schnittstelle einstellen. Sobald diese Höhe erreicht ist, wird der Bohrer schnell bis zur Werkstückoberseite gehoben, die Späne werden abgeworfen, und er fährt anschließend schnell zur Bohrfläche zurück, um automatisch in den Arbeitsmodus zu wechseln.
3.3.Die zentrale Bedieneinheit und das Handgerät arbeiten mit einem numerischen Steuerungssystem und sind mit einer USB-Schnittstelle und einem LCD-Display ausgestattet. Zur Vereinfachung von Programmierung, Speicherung, Anzeige und Kommunikation verfügt die Bedienoberfläche über Funktionen wie Mensch-Maschine-Dialog, Fehlerkompensation und automatische Alarmierung.
3.4.Das Gerät verfügt über die Funktion, die Position des Lochs vor der Bearbeitung vorab zu überprüfen und erneut zu kontrollieren, und die Bedienung ist sehr komfortabel.
4Automatische Schmierung
Präzisions-Linearführungspaare, Präzisions-Kugelgewindetriebe und andere hochpräzise Bewegungselemente von Werkzeugmaschinen sind mit automatischen Schmiersystemen ausgestattet. Die automatische Schmierpumpe fördert Drucköl, das in die Ölkammer des Dosierschmierers gelangt. Sobald die Ölkammer gefüllt ist und der Systemdruck 1,4–1,75 MPa erreicht, schließt der Druckschalter, die Pumpe stoppt und das Entlastungsventil öffnet sich. Sinkt der Öldruck im System unter 0,2 MPa, beginnt der Dosierschmierer, die Schmierstelle zu befüllen und führt einen Ölwechsel durch. Dank der präzisen Ölzufuhr durch den Dosierschmierer und der Systemdrucküberwachung ist die Ölversorgung zuverlässig. So wird ein Ölfilm auf der Oberfläche jedes Bewegungselements gewährleistet, Reibung und Verschleiß reduziert und Schäden an der internen Struktur durch Überhitzung verhindert. Dies sichert die Genauigkeit und Lebensdauer der Werkzeugmaschine. Im Vergleich zum Gleitführungsschienenpaar bietet das in dieser Werkzeugmaschine verwendete Rollführungsschienenpaar eine Reihe von Vorteilen:
① Die Bewegungsempfindlichkeit ist hoch, der Reibungskoeffizient der rollenden Führungsschiene ist gering, nur 0,0025 bis 0,01, und die Antriebsleistung ist stark reduziert, sie entspricht nur 1/10 der Leistung herkömmlicher Maschinen.
② Der Unterschied zwischen dynamischer und statischer Reibung ist sehr gering, und das Folgeverhalten ist ausgezeichnet, d. h. das Zeitintervall zwischen dem Ansteuersignal und der mechanischen Aktion ist extrem kurz, was der Verbesserung der Reaktionsgeschwindigkeit und Empfindlichkeit des numerischen Steuerungssystems förderlich ist.
③Es eignet sich für lineare Hochgeschwindigkeitsbewegungen und seine Momentangeschwindigkeit ist etwa 10 Mal höher als die von Gleitführungsschienen.
④ Es ermöglicht eine lückenlose Bewegung und verbessert die Bewegungssteifigkeit des mechanischen Systems.
⑤ Hergestellt von professionellen Herstellern, zeichnet es sich durch hohe Präzision, gute Vielseitigkeit und einfache Wartung aus.

5Maschineneinsatzumgebung:
Stromversorgung: Drehstrom 380 V ± 10 %, 50 Hz ± 1 Umgebungstemperatur: 0 ° ~ 45 °C
Fünftens die wichtigsten technischen Parameter:


| Modell | BOSM4014 | |
| Maximale Werkstückgröße für die Bearbeitung | Länge × Breite × Höhe (mm) 4000 × 1600 × 1000 | |
| Maximaler Vorschub des Portals | Breite (mm) | 2300 |
| Größe des Arbeitstisches | Länge x Breite (mm) | 4000*1400 |
|
Horizontaler Ram-Bohrkopf Antriebskopf eins zwei
| Menge (2) | 2 |
| Spindelkonus | BT50 | |
| Bohrdurchmesser (mm) | Φ2-Φ60 | |
| Gewindedurchmesser (mm) | M3-M30 | |
| Frässcheibendurchmesser (mm) | 300 | |
| Spindeldrehzahl (U/min) | 30 bis 6000 | |
| Servospindelmotorleistung (kW) | 37 | |
| Abstand der Spindelnase von der Tischmitte (mm) | 650-1150 | |
| Linker und rechter Hub eines einzelnen Stößels (mm) | 500 | |
| Der Abstand zwischen der Mitte des Stößels und der Tischebene (mm) | 200-1400 | |
| Auf- und Abwärtshub des Stößels (mm) | 1200 | |
| Wiederholbarkeit | 300 mm × 300 mm | ±0,02 |
| Werkzeugmaschinenabmessungen | Länge × Breite × Höhe (mm) | gemäß Zeichnungen |
| Bruttogewicht (t) | (ca.) 36 | |

Die oben genannten Parameter sind vorläufige Auslegungsparameter. In der tatsächlichen Auslegung können sich Änderungen ergeben, die sich nach den Bearbeitungsanforderungen des Werkstücks und den Konstruktionsanforderungen der Werkzeugmaschine richten, um den Anforderungen der Bearbeitungsteile Ihres Unternehmens gerecht zu werden.

Produktkategorien
-

VC-Serie Hochsteifes CNC-Bearbeitungszentrum mit...
-

HP-Serie Horizontale Linearführung für bewegliche Säulen...
-

HT-Serie Horizontale Linearführung mit beweglicher Säule...
-

VS-Serie Vierspur-CNC-Schwerlastbearbeitungsmaschine C...
-

CNC-Bearbeitungszentrum der V-Serie mit hoher Steifigkeit
-

Doppelständer-CNC-Bearbeitungszentrum der X-Serie
-

Horizontales 5-Achs-CNC-Bearbeitungszentrum TKG1600
-

CNC-Vertikaldreh- und Fräsmaschine Verbundwerkstoff...
-

Hochgeschwindigkeits-CNC-Bearbeitungszentrum der GM-Serie
-

Hochgeschwindigkeits-CNC-Fräsmaschinen der GT-Serie
-

Doppelspindel-CNC-Drehmaschine SK32
-

CNC-Vertikalbearbeitungszentrum RFTV510 für Räder...