


Das IdealCNC-DrehmaschineDie Ergebnisse für 2025 hängen vollständig von Ihren spezifischen betrieblichen Anforderungen ab. Die Auswahl der richtigen CNC-Drehmaschine ist eine strategische Investition in zukünftige Effizienz und Rentabilität. Dies stellt sicher, dass Sie produzierenHochpräzisions-Drehteileeffektiv. EinChinesischer Hersteller von CNC-Drehmaschinenbietet vielfältige Optionen für Ihre Produktionsziele. Dieser Leitfaden hilft Ihnen, die optimale Lösung zu finden.CNC-DrehzentrumBetrachten Sie einIntelligente CNC-FertigungLösung für fortschrittliche Automatisierung und Dateneinblicke.
Wichtigste Erkenntnisse
- Wählen Sie eineCNC-Drehmaschinebasierend auf Ihren spezifischen Bedürfnissen, wie der Größe der von Ihnen hergestellten Teile und den von Ihnen verwendeten Materialien.
- Verschiedene Maschinentypen, wie z. B. Horizontal-, Vertikal-, Langdrehautomaten und Mehrachsenmaschinen, haben jeweils spezielle Stärken für unterschiedliche Aufgaben.
- Durch den Einsatz von Automatisierungswerkzeugen wie Stangenzuführungen und Robotern können Maschinen länger laufen und mehr Teile herstellen, ohne dass ständig menschliche Hilfe erforderlich ist.
- Wichtige Maschinendetails wie Spindelleistung, Teilegrößenbeschränkungen und Werkzeugkapazität beeinflussen, wie gut die Maschine für Ihre Aufgaben geeignet ist.
- Gute Späne- und Kühlsysteme sind wichtig, damit die Maschine reibungslos läuft, die Werkzeuge länger halten und die Teile gut aussehen.
Kategorisierung von CNC-Drehmaschinentypen für Ihre Bedürfnisse
Die Wahl der richtigen CNC-Drehmaschine beginnt mit dem Verständnis der verschiedenen verfügbaren Typen. Jede Maschine bietet spezifische Stärken für unterschiedliche Produktionsanforderungen.
Horizontale CNC-Drehmaschinen
Horizontale CNC-Drehmaschinen sind in vielen Fertigungsumgebungen unverzichtbar. Sie zeichnen sich durch ihre hervorragende Bearbeitungsfähigkeit aus.Bauteile mit großem Durchmesser wie Wellen und ZylinderBranchen wie die Öl- und Gasindustrie sowie der Schwermaschinenbau setzen diese Maschinen häufig ein. Sie eignen sich auch hervorragend für die Serienfertigung und bearbeiten effizient viele identische Teile. Dies gewährleistet gleichbleibende Qualität bei minimalen Rüstzeiten.
Diese Maschinen bietenrobuste Unterstützung für schwere WerkstückeDiese Steifigkeit erhöht die Stabilität und reduziert Vibrationen während der Bearbeitung. Zudem haben die Bediener einfachen Zugang zum Werkstück und zu den Werkzeugen, was die Einrichtung und Wartung vereinfacht. Horizontale CNC-Maschinen sind häufig mit größeren automatischen Werkzeugwechslern (ATCs) ausgestattet. Einige Maschinen sind standardmäßig mit solchen ausgestattet.60-90 WerkzeugeDie Kapazität lässt sich auf 120 oder sogar 240 Werkzeuge erweitern. Dies ermöglicht die Bearbeitung von mehr Aufträgen bei gleichzeitig reduziertem manuellem Eingriff. Horizontale Bearbeitungszentren eignen sich zudem hervorragend für Palettensysteme. Vertikale Maschinen können zwar mit Palettenwechslern ausgestattet werden, horizontale Maschinen sind jedoch besser für lineare Palettensysteme geeignet. Sie erreichen eine höhere Effizienz, mit einem Standard-PC2 bis zu 85 %, im Vergleich zu 40 % bei einer eigenständigen vertikalen Maschine. Die B-Achsen-Funktion dieser Maschinen ermöglicht die simultane Bearbeitung mehrerer Teile mithilfe eines Werkzeugträgers. Dies steigert die Produktivität deutlich, da die Bediener den nächsten Werkzeugträger vorbereiten können, während ein Zyklus läuft. Sie ist ideal für Aufträge, die eine Bearbeitung von mehreren Seiten oder komplexe Werkzeugwege erfordern.
Vertikale CNC-Drehmaschinen
Vertikale CNC-DrehmaschinenVertikallader, oft auch VTLs genannt, eignen sich hervorragend für bestimmte Anwendungen. Sie sind besonders gut für schwere Werkstücke geeignet, insbesondere solche, die zum Handling Kräne oder Automatisierung erfordern.Die Schwerkraft hilft dabei, das Werkstück zu fixieren.auf einer VTL. Dies erhöht die Stabilität und reduziert den Bedarf an hohen Spanndrücken, was insbesondere bei empfindlichen Teilen von Vorteil ist. VTLs sparen außerdem Stellfläche. Sie belegenweniger BodenflächeIm Vergleich zu horizontalen Drehzentren ermöglicht dies den Einsatz von mehr Maschinen auf derselben Fläche. Eine Vertikaldrehmaschine kann nur so viel Platz beanspruchen wiedie Hälfte der Grundflächeeiner horizontalen Drehbank. Dies ist ein großer Vorteil für Werkstätten mit begrenztem Platzangebot.
Vertikalmaschinen eignen sich ideal für Werkstücke mit nicht-konformen Formen. Diese Werkstücke erfordern aufgrund ihrer ungewöhnlichen Geometrie komplexe Spannvorrichtungen. Sie sind auch optimal für empfindliche Werkstücke geeignet, die geringe Spannkräfte benötigen, um Beschädigungen zu vermeiden. Das Gewicht des Werkstücks wird direkt in das Maschinenfundament abgeleitet. Dadurch werden außermittige Belastungen der Spindel verhindert. Vertikal-Schneidmaschinen bearbeiten komplexe Werkstücke und solche mit unterbrochenen Schnitten effektiv. Auch Unwuchtbearbeitungen an Werkstücken gelingt ihnen problemlos.
Langdrehautomaten
Langdrehautomaten sind Spezialisten für Präzisionsarbeiten. Sie finden breite Anwendung in Branchen wieMedizingeräteherstellung, Luft- und Raumfahrt sowie ElektronikDiese Maschinen eignen sich perfekt zur Herstellung kleiner, komplexer und hochpräziser Teile. Dazu gehören medizinische Implantate, Komponenten für die Luft- und Raumfahrt, Uhrenteile, Hydraulikarmaturen und elektrische Steckverbinder. Sie werden auch häufig eingesetzt in derAutomobilindustrieHier fertigen sie Teile für Fahrwerke, Räder, Bremsen, Getriebe, Motoren, Abgas- und Kraftstoffsysteme sowie elektrische Systeme. Sie sind besonders geeignet für komplexe Bauteile mit dünnen Wänden, tiefen Einschnitten, schlanken Bauformen und filigranen Details.
Schweizer Drehautomaten erreichen sehr enge Toleranzen. Sie können Toleranzen von bis zu±0,0005 ZollAbhängig von der Geometrie und dem Material des Bauteils können manche sogar extrem enge Toleranzen bis hinunter zu erreichen.±0,0002 Zoll oder zwei MikrometerSie bearbeiten Teile von 1/16 Zoll bis 2 5/8 Zoll. Sie können Mikroteile mit einem Durchmesser von bis zu 1 1/4 Zoll drehen. Auch Drehdurchmesser bis zu 0,125 Zoll sind möglich. Diese Maschinen können Teile mit Durchmessern bis zu 1,259 Zoll (32 mm) bearbeiten.
Mehrachsige CNC-Drehzentren
Mehrachsige CNC-Drehzentren stellen die Spitze der Bearbeitungstechnologie dar. Sie vereinen Drehen, Fräsen und Bohren in einer einzigen Maschine. Dadurch können sie hochkomplexe Teile in einer einzigen Aufspannung fertigen. Branchen wie die Luft- und Raumfahrt, die Medizintechnik und die Automobilindustrie setzen diese Maschinen intensiv für die Herstellung filigraner Bauteile ein. Sie produzieren Teile mit komplexen Geometrien und engen Toleranzen.
Diese hochentwickelten MaschinenWerkzeugausrichtung optimierenDies führt zu maximaler Effizienz und Präzision. Durch die Minimierung von Arbeitsschrittwechseln werden schnellere Arbeitszyklen erreicht und erhebliche Zeitersparnisse erzielt. Die Automatisierung in der Multifunktions-CNC-Bearbeitung reduziert zudem das Risiko menschlicher Fehler. Dadurch verringern sich Nacharbeiten und Verzögerungen, die bei 3-Achs-Maschinen häufig auftreten. Multifunktionsmaschinen bieten höchste Genauigkeit und Präzision. Sie ermöglichen die Bearbeitung komplexer Konstruktionen ohne manuelle Justierungen oder Werkzeugwechsel.
Maschinen mit 5 oder mehr Achsen ermöglichen tiefere und präzisere Schnitte und Formen. Das Werkstück muss nicht entnommen oder neu positioniert werden. Mehr Achsen erleichtern die Erstellung komplexer Designs.höhere PräzisionDie Multifunktions-CNC-Bearbeitung führt mehrere Bearbeitungsschritte ohne manuelle Werkzeugwechsel durch. Durch computergesteuertes Schneiden und Positionieren werden Fehler minimiert. Integrierte Messtaster ermöglichen die automatisierte Prüfung und Korrektur. Diese Maschinen erzeugen sauberere und hochwertigere Oberflächen. Kürzere Werkzeuge reduzieren die Auswirkungen von Maschinenvibrationen. Die Multifunktions-CNC-Bearbeitung kombiniert Bearbeitungsschritte wie Bohren, Drehen und Schleifen in einem Produktionsschritt. Dadurch entfallen Übergangsphasen. Zudem ermöglicht sie die Herstellung komplexer Geometrien durch die Ausrichtung der Werkzeuge auf verschiedenen Flächen und Winkeln.
Die Fünf-Achs-Bearbeitung ermöglicht engere Toleranzen und glattere Oberflächen. Sie gewährleistet optimale Schnittwinkel bei weniger Aufspannungen. Bei kleinen bis mittleren Stückzahlen komplexer Teile reduziert die Fünf-Achs-Bearbeitung die Rüstzeiten und verbessert die Wiederholgenauigkeit. Diese Lösungen eignen sich ideal für Teile, die mit kritischen Toleranzen von mehreren Seiten bearbeitet werden müssen. Sie sind auch dann vorteilhaft, wenn der Werkzeugzugang in Standardpositionen eingeschränkt ist. Die Fünf-Achs-Bearbeitung erreicht typischerweise einen Präzisionsbereich von …±0,01–0,02 mm (±0,0004–0,0008 Zoll)Unter optimalen Bedingungen kann eine Genauigkeit von ±0,005 mm (±0,0002 Zoll) für kritische Bauteile in der Luft- und Raumfahrt oder Medizintechnik erreicht werden. Dies ist deutlich besser als die ±0,05 mm (±0,002 Zoll) beim herkömmlichen CNC-Fräsen.
Mehrachsige CNC-Maschinen bieten höchste Präzision. Sie fertigen präzise bearbeitete und glattere Teile. Mit 3-Achs-Maschinen sind solche Teile schwierig oder gar unmöglich herzustellen. Sie ermöglichen die Bearbeitung komplexer Geometrien in einer einzigen Aufspannung. Dadurch entfällt das Umpositionieren des Werkstücks, was die Genauigkeit nicht beeinträchtigt. Die Mehrachsbearbeitung steigert die Produktionsgeschwindigkeit. Sie ermöglicht einen höheren Materialabtrag pro Umdrehung. Zudem verbessert sie die Zykluszeiten durch erweiterte Werkzeugmöglichkeiten und die simultane Bearbeitung. Diese Maschinen führen alle Fräs- und Drehvorgänge für komplexe Geometrien in einer Aufspannung durch. Dies führt zu einer schnelleren Produktion, minimierten Betriebskosten und weniger Fehlern. Die Möglichkeit, Werkstücke über mehrere Dimensionen ohne Materialabtrag zu bewegen, ermöglicht tiefe Schnitte und komplexe Formen. Höhere Achsen ermöglichen eine bessere Handhabung komplexer Konstruktionen mit hoher Präzision. Kürzere Schneidwerkzeuge, die näher am Material arbeiten, führen zu besseren Oberflächengüten. Dies reduziert Bearbeitungsschwingungen und minimiert den Bedarf an Nachbearbeitungen. Mehrachsige Maschinen gewährleisten Präzision bei verschiedenen Bohranwendungen. Die Teile halten ihre Position, und zusätzliche Achsen erreichen engere, komplexere Winkel für feinere Oberflächen.
Diese fortschrittliche Funktionalität erfordert jedoch höhere Investitionen.Eine Einsteiger-CNC-Drehmaschine mit 2 Achsen kostet möglicherweise weniger als 5000 US-Dollar.. Ein 3-Achs-Bearbeitungszentrum kostet typischerweise zwischen 50.000 und 125.000 US-Dollar.Im Gegensatz dazu beginnen die Preise für 5-Achs-CNC-Maschinen bei 200.000 US-Dollar, viele kosten jedoch über 500.000 US-Dollar. Größere industrielle Bearbeitungszentren mit 6 oder mehr Achsen können zwischen 250.000 und 500.000 US-Dollar kosten. Diese höheren Kosten spiegeln ihre gesteigerte Komplexität, Präzision und Vielseitigkeit wider.
| Maschinentyp | Typischer Kostenbereich |
|---|---|
| 3-Achs-Bearbeitungszentrum | 50.000 – 125.000 US-Dollar |
| 5-Achs-CNC-Maschine | 200.000 US-Dollar und mehr (viele über 500.000 US-Dollar) |
| 6-Achs- und größere industrielle Bearbeitungszentren | 250.000 – 500.000 US-Dollar |
Abstimmung Ihrer Material- und Teileeigenschaften auf eine CNC-Drehmaschine
Die richtige Wahl treffenCNC-DrehmaschineDies erfordert die sorgfältige Auswahl der zu verarbeitenden Materialien und der spezifischen Eigenschaften der Bauteile. Diese Faktoren beeinflussen direkt die Leistung, Steifigkeit und Präzision der Maschine.
Materialart und Härteüberlegungen
Die Art und Härte des Werkstoffs beeinflussen die Werkzeugauswahl und die Maschinenleistung maßgeblich. Härtere Werkstoffe erfordern robustere Maschinen und Spezialwerkzeuge. Beispielsweise bedeutet eine höhere Werkstoffhärte in der Regel eine höhere Festigkeit. Dies führt zu größeren Schnittkräften und erfordert mehr Spindelleistung. Härtere Werkstoffe sind zudem abrasiver, was den Verschleiß der Schneidkante beschleunigt. Manche Werkstoffe, wie beispielsweise austenitischer Edelstahl, verfestigen sich schnell. Dies erfordert spezielle Bearbeitungsstrategien.
Die optimalen Bearbeitungsparameter hängen stark ab vonMaschinensteifigkeitWerkzeuggeometrie und Kühlmittelzufuhr spielen eine entscheidende Rolle. Eine deutlich erhöhte Schnitttiefe kann den Leistungsbedarf der Spindel und das Vibrationsrisiko erheblich steigern. Dies unterstreicht die Bedeutung der Maschinensteifigkeit.
Hier finden Sie eine Liste empfohlener Werkzeugmaterialien.basierend auf der Werkstückhärte:
| Werkstückhärte | Empfohlenes Werkzeugmaterial | Primärer Verschleißmechanismus | Beschichtungsstrategie (Beispiel) |
|---|---|---|---|
| Weich (<150 HB) | Schnellarbeitsstahl (HSS), unbeschichtetes Hartmetall | Haftung, Aufbaukante (BUE) | Keine/Glatte Oberfläche |
| Mittel (150-300 HB) | Beschichtetes Hartmetall (Cermet) | Diffusion, Kraterverschleiß | TiN, TiAlN |
| Hart (45-65 HRC) | Cermet, Keramik, beschichtetes Hartmetall | Abrasiver Verschleiß, Thermoschock | AlTiN, Al2O3 |
| Sehr hart (>65 HRC) | Polykristallines kubisches Bornitrid (PCBN) | Hochtemperatur-Abrasionsverschleiß | CVD (Chemische Gasphasenabscheidung) |
Wenn Sie die Werkstückhärte erhöhen, müssen Sie die Schnittparameter anpassen.
| Parameter | Auswirkungen erhöhter Werkstückhärte | Strategische Anpassung |
|---|---|---|
| Schnittgeschwindigkeit (Vc) | Erhöht die thermische Belastung der Werkzeugspitze. | Durch Verringerung von Vc lässt sich die Wärmeentwicklung kontrollieren und der Diffusionsverschleiß verlangsamen. |
| Vorschubgeschwindigkeit (f) | Erhöht die Schnittkraft; kann Kaltverfestigung verhindern. | Den Wert f beibehalten oder leicht erhöhen, um sicherzustellen, dass das Werkzeug immer unterhalb der gehärteten Schicht des vorherigen Schnitts schneidet. |
| Schnitttiefe (ap) | Erhöht den Leistungsbedarf der Spindel und das Vibrationsrisiko drastisch. | Verringern Sie den ap-Wert und erhöhen Sie den radialen Eingriff (ae) (z. B. beim Trochoidalfräsen), um eine bessere Wärmeverteilung zu erzielen. |
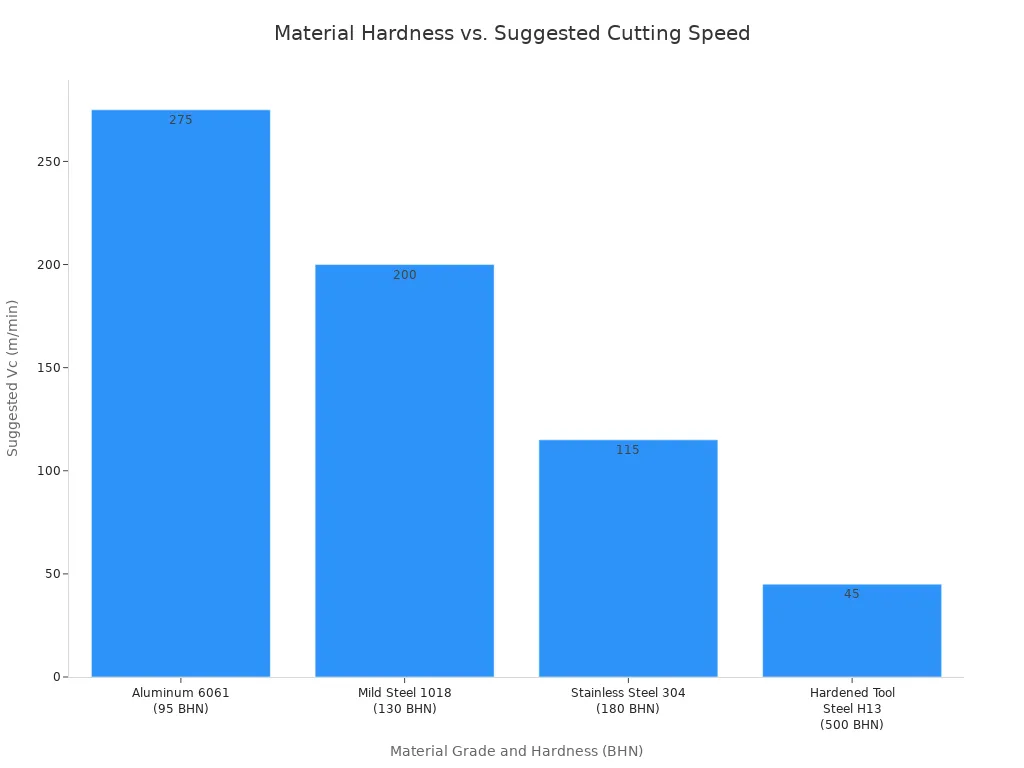
Diese Grafik veranschaulicht den Zusammenhang zwischen Materialhärte und empfohlener Schnittgeschwindigkeit:
Für die Bearbeitung hochfester Legierungen wie Edelstahl, Inconel 625, Monel 400 & 500, 17-4PH, 13-8 und Nitronic 60 ist ein hohes Drehmoment erforderlich, insbesondere bei niedrigen Drehzahlen. Bei Bearbeitungsvorgängen wie dem Flachbohren oder dem Einsatz größerer Spiralbohrer in diesen Werkstoffen ist das Drehmoment entscheidend. Obwohl die Maschinenleistung wichtig ist, ist ein ausreichendes Drehmoment, insbesondere bei niedrigen Drehzahlen, unerlässlich, um diese anspruchsvollen Legierungen effektiv zu bearbeiten.
Beachten Sie diese Spindelspezifikationen für anspruchsvolle Materialien:
| Spindeltyp | Drehzahl | HP | Drehmoment (ft-lbs) |
|---|---|---|---|
| Standard | 8000 | 17,5 | 60 (bei 1500 U/min) |
| Hohes Drehmoment | 8000 | 17,5 | 120 (bei 375 U/min) |
Hier einige allgemeine Richtlinien für verschiedene Materialgüten:
| Materialklasse | Härte (BHN) | Empfohlene Drehzahl Vc (m/min) (Hartmetallwerkzeug) | Empfohlener Wert für fz (mm/Zahn) (Fräsen) |
|---|---|---|---|
| Aluminium 6061 | 95 | 200 – 350 | 0,08 – 0,15 |
| Baustahl 1018 | 130 | 150 – 250 | 0,06 – 0,12 |
| Edelstahl 304 | 180 | 80 – 150 | 0,05 – 0,10 |
| Gehärteter Werkzeugstahl H13 | 50 HRC (~500 BHN) | 30 – 60 | 0,01 – 0,04 |
Größen- und Gewichtsbeschränkungen für Bauteile
Die Abmessungen und das Gewicht Ihrer Werkstücke bestimmen direkt die Größe und Kapazität der benötigten CNC-Drehmaschine. Die Maschinenabmessungen, einschließlich Bettlänge und Drehdurchmesser, legen die maximale Werkstückgröße fest. Beispielsweise könnte die maximal bearbeitbare Werkstückgröße … betragen.200 mm Durchmesser, 500 mm LängeDer Drehdurchmesser über dem Maschinenbett gibt den maximalen Durchmesser an, den ein Werkstück haben darf, ohne mit dem Maschinenbett in Konflikt zu geraten. Beträgt der Drehdurchmesser über dem Maschinenbett beispielsweise 200 mm, muss der tatsächliche Werkstückdurchmesser etwas kleiner sein, um ausreichend Werkzeugfreiraum zu gewährleisten.
Die meisten Standard-CNC-Maschinen bearbeiten Teile bis zu 900 kg. Robuste Maschinen für anspruchsvolle Anwendungen können jedoch auch 4.500 kg und mehr bewältigen. Einige Betriebe legen ein maximales Teilegewicht fest, beispielsweise 500 kg. Dies schützt die Maschinen vor Beschädigungen an Achsen oder Spindeln durch sehr schwere Bauteile.
Hier sind typische Maximalabmessungen für verschiedene Drehmaschinen aufgeführt.:
| Maschinentyp | Maximaler Durchmesser (mm) | Maximale Länge (mm) |
|---|---|---|
| CNC-gedrehte Bauteile | 5 – 1.000 | Bis zu 2.000 |
| CNC-Drehmaschine | 400 | 1.000 |
| Hochleistungs-CNC-Drehzentrum | 1.000 | 2.000 |
Mehrere Faktoren im Zusammenhang mit der Werkstückkonfiguration beeinflussen ebenfalls die Auswahl des Spannfutters.und Maschinenkapazitäten:
- WerkstückkonfigurationDie Form und Größe des Bauteils sind entscheidende Faktoren. Rundstangenmaterial ist einfach zu handhaben, aber Guss- oder Schmiedeteile mit unregelmäßigen Formen erfordern sorgfältige Überlegung.
- SymmetrieAsymmetrische Bauteile (z. B. mit Flansch oder Ausleger) können Geschwindigkeit und Balance beeinflussen. Dies erfordert gegebenenfalls einen Ausgleich oder eine reduzierte Bearbeitungsgeschwindigkeit.
- TeilesteifigkeitDünnwandige Teile können sich bei herkömmlichen Spannverfahren verformen. Daher sind Spannfutter wie Spannzangen- oder Membranspannfutter oder ein reduzierter Spanndruck erforderlich.
- MaschinenfähigkeitenDer Schwenkbereich der Maschine muss für das Spannfutter, das Werkstück und das Werkzeug ausreichend Platz bieten. Der gesamte Arbeitsbereich der Maschine kann die Einsatzmöglichkeiten einschränken.
Erforderliche Toleranzen und Oberflächenbeschaffenheit
Die erforderliche Präzision Ihrer Teile beeinflusst direkt die Art und Qualität der von Ihnen gewählten CNC-Drehmaschine. Für die allgemeine CNC-Bearbeitung beträgt die Standardtoleranzgrenze etwa±0,005 Zoll (0,127 mm)Viele Anwendungen erfordern jedoch wesentlich engere Toleranzen.
Unterschiedliche Toleranzklassen erfordern unterschiedliche Maschinenfähigkeiten:
| Toleranzklasse | Bereich (Zoll) | Bereich (mm) |
|---|---|---|
| Standard | ±0,005″ | ±0,13 mm |
| Hochpräzision | ±0,001″ oder besser | ±0,025 mm oder besser |
| Extrem eng | ±0,0002″ bis ±0,0005″ | ±0,00508 mm bis ±0,0127 mm |
Für eine erstklassige Oberflächengüte sind außerdem Maschinen mit hoher Steifigkeit, präziser Steuerung und oft spezielle Werkzeuge und Schnittstrategien erforderlich. Maschinen für hochpräzise Bearbeitungen bieten typischerweise eine bessere Vibrationsdämpfung und feinere Bewegungssteuerung, was zu glatteren Oberflächen beiträgt.
Beurteilung der Teilekomplexität und der Arbeitsgänge für Ihre CNC-Drehmaschine

Bei der Auswahl einer CNC-Drehmaschine sollten Sie die Komplexität der zu fertigenden Teile berücksichtigen. Die Ausstattung der Maschine hat direkten Einfluss darauf, wie effizient sie komplexe Designs und mehrere Bearbeitungsschritte bewältigt.
Angetriebene Werkzeuge für komplexe Teile
Angetriebene Werkzeuge verwandeln eine Standarddrehmaschine in einevielseitiges BearbeitungszentrumDadurch kann die Maschine Fräsen, Bohren, Gewindeschneiden und andere Bearbeitungsvorgänge durchführen, ohne das Werkstück auf eine andere Maschine umzulagern. Diese Funktion ist vergleichbar mit einer direkt in die Drehmaschine integrierten Fräsmaschine.
Durch die Verwendung von angetriebenen Werkzeugen wird effektiv eine Fräsmaschine innerhalb der Drehbank erzeugt.Dies ermöglicht Nachbearbeitungen wie Bohren, Gewindeschneiden, Ausdrehen und Schneiden. Die Beschränkung der Bearbeitung auf eine einzige, automatisierte Arbeitsstation garantiert minimale Rüst- und Bearbeitungszeiten, höhere Genauigkeit und eine gleichbleibend hohe Teilequalität. Dank angetriebener Werkzeuge entfallen zeitaufwändige Teiletransfers, und die Bearbeitung erfolgt direkt an einer Maschine. Weniger menschliche Eingriffe bedeuten weniger Fehlerpotenzial und eine bessere Qualitätskontrolle Ihrer Teile.
Live-Tooling bietet viele Vorteile. Es ermöglicht Folgendes:viele Operationen in einem einzigen SetupDies optimiert die Abläufe und verkürzt die Zykluszeiten. Dank fortschrittlicher Zahnräder und Lager reduziert sich die Produktionszeit deutlich, was eine schnellere und effizientere Teilefertigung ermöglicht. Die Bezugspunkterhaltung während der Bearbeitung eliminiert Fehler beim Materialtransfer zwischen Maschinen, was erhebliche Zeiteinsparungen und eine verbesserte Workflow-Effizienz zur Folge hat. Durch die Reduzierung der Werkzeugwechsel, die Minimierung menschlicher Fehler und die Sicherstellung hoher Qualität wird eine präzisere Bearbeitung erreicht. Die Vielseitigkeit ermöglicht verschiedene Bearbeitungsvorgänge wie Fräsen und Bohren in einer einzigen Aufspannung, vereinfacht die Produktion und erweitert das Anwendungsspektrum. Komplexe Bearbeitungsvorgänge können in einem einzigen Durchgang durchgeführt werden, was die Rüstzeiten verkürzt, die Fertigungskosten senkt und die Durchlaufzeiten reduziert.
Gegenspindel für die beidseitige Bearbeitung
Eine Gegenspindel ist ein entscheidender Vorteil bei Werkstücken, die beidseitig bearbeitet werden müssen. Dank dieser Funktion kann die Maschine das Werkstück von der Hauptspindel aufnehmen, wenden und die andere Seite in derselben Aufspannung bearbeiten. Dadurch entfällt das manuelle Umspannen, was Zeit spart und die Genauigkeit erhöht.
Teile, die an beiden Enden bearbeitet werden müssenKomponenten wie Wellen, Achsen, Ventile und Armaturen profitieren erheblich davon. Branchen wie die Automobil-, Medizin- und Luft- und Raumfahrtindustrie setzen häufig Gegenspindeln ein. In der Automobilindustrie werden sie beispielsweise für Motor-, Getriebe- und Antriebskomponenten verwendet. Zu den medizinischen Anwendungen zählen komplexe orthopädische Implantate wie Knochenschrauben und chirurgische Instrumente. Die Luft- und Raumfahrtindustrie profitiert von hochfesten Verbindungselementen, Hydraulikarmaturen und Komponenten für Leitsysteme. Diese Branchen sind auf die Leistungsfähigkeit von Gegenspindeln für eine zuverlässige Produktion angewiesen.hochpräzise Komponenten.
Y-Achsen- und B-Achsen-Funktionen
Die Y- und B-Achsen-Funktionalität erweitert die Vielseitigkeit einer CNC-Drehmaschine zusätzlich. Die Y-Achse ermöglicht die Bewegung des Schneidwerkzeugs senkrecht zur Hauptdrehachse und somit außermittige Bohr- und Fräsbearbeitungen. Dadurch lassen sich Merkmale wie Keilnuten oder Flächen an einem Drehteil erzeugen. Die B-Achse ermöglicht die Rotation des Werkzeugs und damit das Anfahren des Werkstücks in verschiedenen Winkeln. Dies ist entscheidend für die Bearbeitung mehrerer Flächen und die einfache Handhabung komplexer Teile. Sowohl die Y- als auch die B-Achse tragen dazu bei, dass …DONE IN ONE®-OperationenDie Teile werden in einer einzigen Aufspannung bearbeitet. Dadurch werden die Rüstzeiten deutlich reduziert und die Gesamteffizienz verbessert.
Exzentrische Bohr- und Fräsarbeiten
Exzentrische Bohr- und Fräsbearbeitungen erweitern die Einsatzmöglichkeiten einer CNC-Drehmaschine erheblich. Diese Bearbeitungen ermöglichen es der Maschine, Elemente zu erzeugen, die nicht exakt mittig auf der Rotationsachse des Werkstücks liegen. Man denke beispielsweise an das Bohren eines leicht seitlich versetzten Lochs oder das Fräsen einer ebenen Fläche auf einem runden Bauteil. Herkömmliche Drehmaschinen könnten diese Aufgaben nicht ohne den Einsatz einer separaten Fräsmaschine bewältigen.
Moderne CNC-Drehzentren, insbesondere solche mit Y-Achse und angetriebenen Werkzeugen, ermöglichen diese Bearbeitungsvorgänge. Die Y-Achse bewegt das Schneidwerkzeug senkrecht zur Hauptdrehachse. Dadurch kann das Werkzeug verschiedene Punkte entlang des Werkstückdurchmessers erreichen. Angetriebene Werkzeuge, wie bereits erwähnt, stellen rotierende Werkzeuge wie Bohrer und Schaftfräser bereit. Durch die Kombination dieser beiden Merkmale kann die Maschine komplexe Fräs- und Bohraufgaben direkt am Drehteil durchführen.
Eine Maschine kann beispielsweise eine Reihe von Bolzenlöchern um einen Flansch bohren oder eine Keilnut in eine Welle fräsen. Sie kann auch komplexe Taschen oder Schlitze an der Seite eines zylindrischen Bauteils herstellen. Diese Fähigkeit ist äußerst wertvoll für Bauteile mit mehreren, nicht konzentrischen Merkmalen.
Die Durchführung von außermittigen Bearbeitungen auf einer einzigen Maschine spart erheblich Zeit und reduziert potenzielle Fehler. Die Bediener müssen das Werkstück nicht ausspannen, auf eine andere Maschine übertragen und dort wieder einspannen. Jeder dieser Übergaben birgt das Risiko einer Fehlausrichtung, was die Werkstückgenauigkeit beeinträchtigt.
Dieser integrierte Ansatz gewährleistet höhere Präzision und Konsistenz. Er optimiert zudem den Fertigungsprozess. Unternehmen erreichen so die Komplettbearbeitung vieler komplexer Bauteile. Das bedeutet, dass eine einzige Maschine alle Arbeitsschritte vom Rohmaterial bis zum fertigen Bauteil durchführt. Diese Effizienz steigert die Produktivität und senkt die Gesamtproduktionskosten. Außerdem verkürzt sie die Lieferzeiten für komplexe Teile.
Beachten Sie diese Vorteile:
- Reduzierte RüstzeitEs ist nicht nötig, Teile zwischen den Maschinen zu verschieben.
- Verbesserte Genauigkeit: Eliminiert Fehler durch mehrfache Konfigurationen.
- Gesteigerte EffizienzSchnellere Produktionszyklen.
- Größere Teilkomplexität: Ermöglicht die Bearbeitung von Oberflächen, die auf einer Drehbank zuvor nicht möglich waren.
Exzentrisches Bohren und Fräsen sind für Hersteller, die komplexe Teile in Branchen wie Luft- und Raumfahrt, Medizintechnik und Automobilindustrie fertigen, unerlässlich. Sie ermöglichen die effiziente Herstellung von Bauteilen mit präzisen, nicht konzentrischen Merkmalen.
Integration von Automatisierung in Ihre CNC-Drehmaschine für mehr Effizienz
Die Integration von Automatisierung in Ihren Fertigungsprozess steigert die Produktivität erheblich und senkt die Betriebskosten.CNC-DrehmaschinenOftmals verfügen sie über Funktionen, die eine nahtlose Automatisierung ermöglichen und Ihre Produktionslinie transformieren.
Stangenzuführungsintegration für die kontinuierliche Produktion
Stangenvorschubgeräte sind für die kontinuierliche, unbeaufsichtigte Produktion unerlässlich. Sie führen der Maschine automatisch Rohmaterial zu und ermöglichen so einen längeren Betrieb ohne Bedienereingriff. Dies ist ideal für die Fertigung großer Stückzahlen.
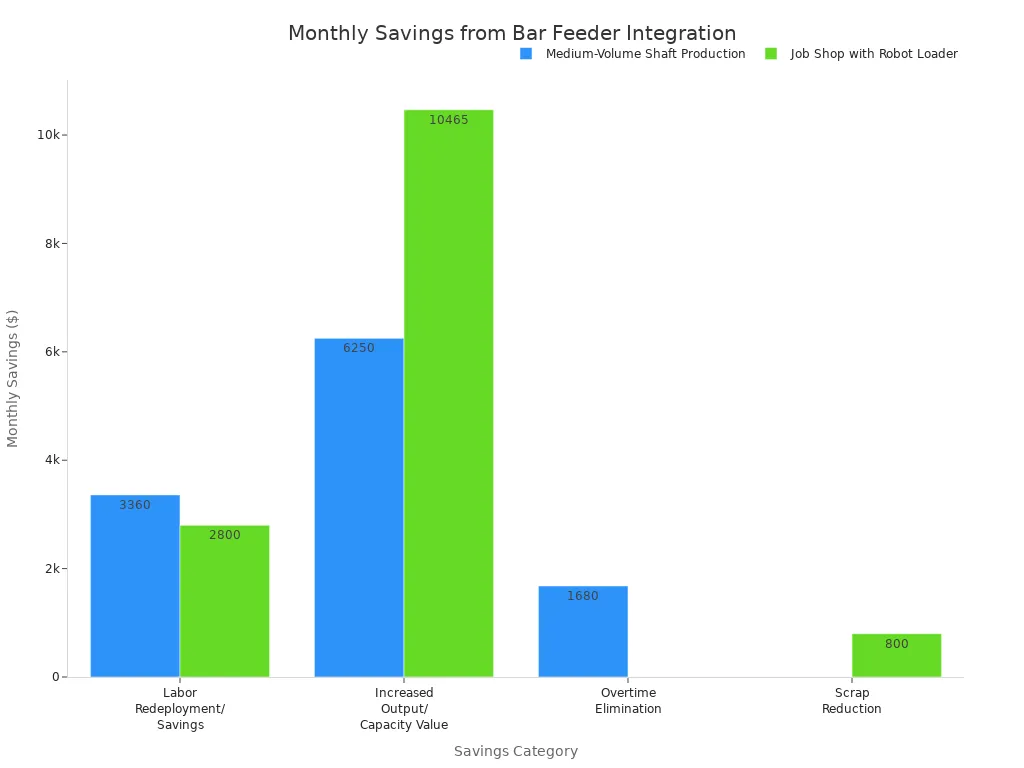
| ErsparnisseKategorie | Szenario 1: Wellenproduktion in mittlerem Umfang (Monatliche Einsparungen) | Szenario 2: Werkstattfertigung mit Roboterlader (Monatliche Einsparungen) |
|---|---|---|
| Arbeitskräfteumverteilung/Einsparungen | 3.360 USD | 2.800 US-Dollar |
| Erhöhter Output/Kapazitätswert | 6.250 US-Dollar (aus Eigenproduktion) | 10.465 $ (aus erhöhter Auslastung) |
| Überstundenbeseitigung | 1.680 US-Dollar | N / A |
| Abfallreduzierung | N / A | 800 US-Dollar |
| Monatliche Gesamteinsparungen | 11.290 USD | 14.065 USD |
| ROI-Zeitraum | 3,1 Monate | 6,0 Monate |
Die Integration von Stangenzuführungen führt typischerweise zu einer Amortisation innerhalb von12-24 MonateDiese Kosteneinsparungen resultieren hauptsächlich aus geringeren Arbeitskosten, höherem Durchsatz und reduziertem Ausschuss. Nach Amortisation der Anfangsinvestition tragen die Produktivitätssteigerungen während der 8- bis 10-jährigen Nutzungsdauer der Anlagen direkt zum Unternehmensergebnis bei.
Verschiedene Stangenvorschubgeräte-Modelle verarbeiten unterschiedliche Stangendurchmesser und -längen. Zum Beispiel dieSchnellladeservo 80+Geeignet für Lenker mit einem Durchmesser von 1/4" bis 3-1/8" und einer Länge von 11" bis 63". Das Modell GT 342 ist für Lenker mit einem Durchmesser von 3 mm bis 42 mm geeignet.
Robotergestützte Be- und Entladelösungen
Robotische Be- und Entladelösungen verbessern die Automatisierung durch präzises und gleichmäßiges Teilehandling. Sie ermöglichen den kontinuierlichen 24/7-Betrieb von Maschinen.Die Maschinenbedienungslösung von Robotiqbietet einen risikoarmen Ansatz mit einer prognostizierten Amortisationszeit von einem Jahr. Diese Lösung hilft, Ausfallzeiten auszugleichen und ermöglicht es einem Bediener, mehrere Cobots zu steuern.
| Kategorie | Beschreibung |
|---|---|
| Produktivität | Ermöglicht den kontinuierlichen 24/7-Betrieb von CNC-Maschinen. |
| Kosten und ROI | Es zeichnet sich durch geringere Vorlaufkosten und eine typische Amortisationszeit von 12 bis 24 Monaten aus. |
| Sicherheit | Macht den Einsatz von menschlichen Bedienern bei sich wiederholenden und risikoreichen Ladevorgängen überflüssig. |
| Benutzerfreundlichkeit | Bietet eine einfache Einrichtung, oft mit Programmierung ohne Code oder per Handführung, für eine schnelle Integration. |
| Flexibilität | Kann problemlos umprogrammiert werden, um mit verschiedenen Maschinen oder Teiletypen zu arbeiten. |
| Konsistenz | Gewährleistet zuverlässiges und präzises Laden und Platzieren. |
Die Implementierung von Robotersystemen erfordertgründliche RisikobewertungenHersteller müssen Gefahrenquellen wie bewegliche Teile und Quetschstellen identifizieren. Sie sollten Sicherheitsmaßnahmen wie Not-Aus-Schalter und verriegelte Absperrungen implementieren. Regelmäßige Schulungen der Bediener zu Sicherheitsverfahren sind ebenfalls unerlässlich.
Palettenwechsler und Teilefänger
Palettenwechsler und Teilefänger sind für die mannlose Fertigung unerlässlich. Stangenzuführungssysteme ermöglichenununterbrochener Betriebdurch automatische Rohmaterialzufuhr. Teilefänger sammeln die fertigen Teile automatisch ein, wodurch die manuelle Handhabung entfällt und Ausfallzeiten reduziert werden.
Diese Systeme ermöglichen den unbeaufsichtigten Betrieb über längere Zeiträume, auch über Nacht. Dadurch werden Maschinenauslastung und Produktivität gesteigert. Die Automatisierung gewährleistetkontinuierliche ProduktionDies steigert Durchsatz und Effizienz erheblich. Zudem senkt es die Arbeitskosten und ermöglicht die Umverteilung von Personalressourcen auf strategischere Aufgaben. Automatisierte Systeme verbessern die Präzision, indem sie menschliche Fehler minimieren und eine konsistente Materialhandhabung gewährleisten.
Continental Machining CompanyWir haben eine Matsuura MX 330 PC10 mit einem 10-Paletten-System eingeführt. Dies ermöglicht die flexible Abwicklung von Aufträgen mit geringem Volumen tagsüber und Aufträgen mit höherem Volumen in Nachtschichten mit geringer Personalstärke. Dies verdeutlicht, wie Palettenwechsler durch flexible Planung und unbeaufsichtigten Betrieb eine kontinuierliche Produktion, einschließlich der vollautomatisierten Fertigung, ermöglichen.
Erreichen der vollautomatisierten Fertigung
Die vollautomatisierte Fertigung ist das erklärte Ziel vieler Produktionsanlagen. Dabei laufen die Fabriken in bestimmten Schichten, oft nachts oder am Wochenende, ohne menschliche Anwesenheit. Die Maschinen arbeiten autonom und übernehmen alle Aufgaben vom Beladen des Materials bis zum Entladen der Teile. Dieser Ansatz maximiert die Maschinenauslastung und steigert die Produktivität deutlich.
Um eine vollautomatische Fertigung zu erreichen, integrieren Unternehmen verschiedene Automatisierungstechnologien. Stangenvorschubgeräte versorgen CNC-Drehmaschinen kontinuierlich mit Rohmaterial. Robotergestützte Be- und Entladesysteme handhaben die Teile präzise und transportieren sie zwischen den Maschinen oder ins Lager. Palettenwechsler und Teilefänger optimieren den Prozess zusätzlich. Palettenwechsler ermöglichen den automatischen Wechsel zwischen verschiedenen Aufträgen oder Materialien. Teilefänger sammeln die fertigen Bauteile und verhindern so Maschinenstillstände.
Dieser Automatisierungsgrad bietet erhebliche Vorteile. Unternehmen erreichen eine kontinuierliche Produktion, indem sie Maschinen rund um die Uhr betreiben. Dies steigert den Output drastisch, ohne zusätzliche Lohnkosten zu verursachen. Zudem werden menschliche Fehler reduziert, was zu einer gleichbleibenderen Teilequalität und weniger Ausschuss führt. Darüber hinaus können Unternehmen ihre Mitarbeiter für komplexere Aufgaben wie Programmierung, Wartung oder Qualitätskontrolle einsetzen. Dies optimiert ihren Personaleinsatz.
Die vollautomatische Fertigung verwandelt eine Fabrik in einen hocheffizienten, autarken Betrieb. Sie ermöglicht es Herstellern, hohe Nachfrage zu decken, Lieferzeiten zu verkürzen und im globalen Wettbewerb zu bestehen. Dieser strategische Schritt sichert zukünftiges Wachstum und Rentabilität.
Wichtige Spezifikationen für die optimale Leistung Ihrer CNC-Drehmaschine
Wenn Sie eine auswählenCNC-DrehmaschineDie Kernspezifikationen sind von entscheidender Bedeutung. Diese Details bestimmen, welche Teile Sie herstellen können und wie effizient. Das Verständnis dieser Schlüsselfunktionen hilft Ihnen, die beste Maschine für Ihre Werkstatt auszuwählen.
Anforderungen an Spindelleistung und Drehzahl
Die Leistung und Drehzahl der Spindel sind für eine effektive Bearbeitung entscheidend. Die PS-Zahl verleiht der Maschine die Kraft, auch harte Materialien zu durchtrennen. Die Drehzahl (U/min) bestimmt, wie schnell sich das Werkstück dreht. Unterschiedliche Anwendungen erfordern unterschiedliche Leistungs- und Drehzahlniveaus.
| Spindelleistungsbereich (kW) | Typische Anwendungen |
|---|---|
| 0,8–1,5 kW | Kleingravuren, Leiterplattenfräsen, leichte Holzarbeiten, Acrylglasschneiden. Geeignet für Hobbybastler und kleine Werkstätten. |
| 2,2–3,5 kW | Allgemeine Holzbearbeitung, Schilderherstellung, Kunststoffverarbeitung, Aluminiumgravur. Ideal für kleine und mittlere Unternehmen. |
| 4,5–6,0 kW | Hochwertige Holzbearbeitung, Möbelherstellung, Schrankbau, Bearbeitung von Nichteisenmetallen. Bevorzugt von professionellen Werkstätten und industriellen Anwendern. |
| 7,5–9,0 kW | Industrielle Anwendungen, großflächige Plattenbearbeitung, komplexe 3D-Gravur, Schwermetallbearbeitung. Konzipiert für Umgebungen mit hohem Produktionsvolumen. |
| 12 kW und mehr | Hochleistungs-Industriebearbeitung, Luft- und Raumfahrtkomponenten, Automobilteile, Formenbau. Eingesetzt in anspruchsvollen Industrieumgebungen für kontinuierlichen Betrieb und höchste Präzision. |
Futtergröße und Stangenkapazität
Die Spannfuttergröße und die Stangenkapazität bestimmen die maximalen Abmessungen des Rohmaterials, das Ihre Maschine bearbeiten kann. Dies wirkt sich direkt auf die Größe der herstellbaren Teile aus. Für kleinere Werkstücke bieten Spannzangenfutter deutliche Vorteile.
- Spannzangenfutter sind besonders vorteilhaft für Werkstücke mit einem Durchmesser unter 4 Zoll.
- Sie bieten eine überlegene Werkzeugfreiheit, einen 360-Grad-Werkstückkontakt und eine größere Greifkraft, insbesondere bei hohen Drehzahlen.
- Die Stangenkapazität dieser Spannfutter kann bis zu4 Zoll (100 mm) Durchmesser.
- Sie eignen sich am besten für Teile mit einem Durchmesser von 1/16 Zoll bis 4 Zoll, da sie eine bessere Werkzeugfreiheit, höhere Geschwindigkeiten und eine überlegene Haltekraft bieten.
- Spannzangenfutter sind hauptsächlich für kleinere Teile ausgelegt, typischerweise3 Zoll oder weniger, obwohl die Kapazität bis zu 6 Zoll betragen kann..
- Durch ihre geringere Masse und symmetrische Bauweise ermöglichen sie höhere Betriebsgeschwindigkeiten im Vergleich zu Dreibackenfuttern. Dies führt zu einer gleichmäßigeren Spannkraft bei hohen Drehzahlen.
Werkzeugkapazität und Revolverkonfiguration
Die Anzahl der Werkzeuge, die Ihre Maschine aufnehmen kann, und deren Anordnung beeinflussen die Anzahl der Bearbeitungsvorgänge, die sie ohne Stillstand durchführen kann. Eine höhere Werkzeugkapazität bedeutet weniger Ausfallzeiten für Werkzeugwechsel. Auch die Revolverkonfiguration spielt eine wichtige Rolle.
| Turmtyp | Werkzeugkapazität |
|---|---|
| VDI | Hoch (12+ Stationen) |
| BMT | Begrenzte Kapazität (6-12 Stationen) |
VDI-Revolver (VDI steht für Verein Deutscher Ingenieure) bieten oft mehr Bearbeitungsstationen und damit mehr Flexibilität. BMT-Revolver (Base Mounted Tooling) ermöglichen eine robuste Spannvorrichtung für schwerere Schnitte. Die Wahl des richtigen Revolvers hilft Ihnen dabei,maximale Effizienzund Teilkomplexität.
Effektive Chipmanagement- und Kühlsysteme
Effektives Spänemanagement und robuste Kühlsysteme sind für jede CNC-Drehmaschine unerlässlich. Sie gewährleisten einen reibungslosen Betrieb, verlängern die Werkzeugstandzeit und sichern die Teilequalität. Unzureichende Späneabfuhr kann zu Werkzeugbruch, Oberflächenproblemen und Maschinenstillstand führen. Ein gutes System hält die Bearbeitungszone frei und kühl.
Hersteller verwendenmehrere Strategien für ein effektives Chipmanagement. SieWerkzeugwege optimieren, um die Spanbildung zu minimierenIn engen Bereichen und tiefen Kavitäten steigert dies die Produktivität und gewährleistet einen gleichmäßigen Späneabtransport. Die Wahl des richtigen Werkzeugs ist ebenfalls entscheidend. Werkzeuge mit geeigneter Schneidengeometrie, Spiralwinkel und Beschichtung erzielen die besten Ergebnisse. Beispielsweise sind größere Schneidenabstände und höhere Spiralwinkel ideal für Werkstoffe wie Aluminium, die längere Späne erzeugen. Spanbrecher zerkleinern die Späne in kleinere, handliche Stücke. Dies ist besonders nützlich bei Werkstoffen, die lange, fadenförmige Späne erzeugen, da es Verstopfungen reduziert.
| Strategie | Materialarten | Schnittbedingungen/Überlegungen |
|---|---|---|
| Chipbrecher implementieren | Werkstoffe, die lange, faserige Späne erzeugen (z. B. schwierige Legierungen wie Titan und Nickelbasiswerkstoffe) | Aufrechterhaltung der korrekten Temperatur und des korrekten Drucks; verschiedene Konfigurationen für spezifische Bedürfnisse oder allgemeine Anwendungen verfügbar. |
| Hochdruckkühlmittel verwenden | Allgemein | Kühlmittelstrom nahe der Schnittzone; angemessene Dimensionierung der Hochdruckeinheit im Verhältnis zum Kühlmittelbehälter der Maschine. |
| Prozess- und Programmänderungen anwenden | Stähle der ISO-P-Gruppe (die Farbe der Späne gibt den Wärmeübergang an) | Werkzeugausrichtung (Mittelhöhe entscheidend); Werkzeuge mit hoher Stabilität; Schnitttiefe (mindestens 2/3 des Radius, 1-2 mm über den Radius hinaus für beste Ergebnisse); Vorschubgeschwindigkeit (nicht zu niedrig und nicht zu hoch); Schnittgeschwindigkeit (kann angepasst werden, wenn andere Änderungen nicht helfen); Programmänderungen wie z. B. Speed Petting zum Einstechen. |
Ein effizientes Kühlmittelmanagementsystem lenkt den Kühlmittelstrom präzise zum Bearbeitungsbereich. Dadurch werden Späne abgeführt und Ansammlungen sowie Überhitzung verhindert. Zudem wird die Kühlmittelqualität erhalten. Automatische Späneabsaugsysteme wie Vakuumsysteme oder Förderbänder entfernen die Späne kontinuierlich. Dies ist entscheidend für die Serienfertigung. Es trägt zu gleichbleibenden Schnittbedingungen bei und reduziert Ausfallzeiten.
Fortschrittliche Kühlsysteme, wie zum BeispielMinimalmengenschmierung (MMS) und TrockenbearbeitungDiese Systeme sparen deutlich Wasser und reduzieren den Kühlmittelverbrauch. Zudem senken sie den Energiebedarf für die Kühlung. Dies führt zu einer höheren Gesamteffizienz des Systems und damit verbundenen Kosteneinsparungen.Überkritische CO₂-Systeme bieten noch mehr Vorteile:
- Null KühlmittelverlustÜberkritisches CO₂ verdampft gefahrlos. Dadurch entfallen Rückstände und eine kostspielige Entsorgung.
- Reduzierter EnergieverbrauchDer Energiebedarf für den Betrieb wird reduziert. Filtrations-, Pump- und Reinigungssysteme sind nicht mehr erforderlich.
- Nachhaltige CO₂-BeschaffungCO₂ wird typischerweise aus industriellen Prozessen zurückgewonnen. Dies unterstützt eine Kreislaufwirtschaft.
- Keine schädlichen ChemikalienUngiftiges scCO₂ eliminiert die Exposition gegenüber Gefahrstoffen. Es verbessert die Luftqualität und die Sicherheit am Arbeitsplatz.
- Saubere, rückstandsfreie BetriebsabläufeEs hinterlässt keine öligen Rückstände. Dadurch werden Wartungs- und Reinigungsaufwand minimiert.
Diese fortschrittlichen Systeme verbessern nicht nur die Bearbeitungsleistung, sondern bieten auch erhebliche Umwelt- und Kostenvorteile.
Die Auswahl der idealen CNC-Drehmaschine für 2025 erfordert ein klares Verständnis Ihrer individuellen Produktionsziele. Eine sorgfältig ausgewählte Maschine wird zu einem strategischen Vorteil und trägt direkt zum Erfolg Ihrer Fertigung bei. Unternehmen treffen fundierte Entscheidungen, um ihre Abläufe zu optimieren und zukünftiges Wachstum zu sichern. Dieser umfassende Leitfaden unterstützt Hersteller dabei, die perfekte Lösung für ihre spezifischen Bedürfnisse zu finden.
Häufig gestellte Fragen
Worin besteht der Hauptunterschied zwischen horizontalen und vertikalen CNC-Drehmaschinen?
Horizontale Maschinen eignen sich gut für lange, schwere Teile und ermöglichen oft eine einfachere Spanabfuhr.VertikalmaschinenSie eignen sich hervorragend für schwere, kurze Teile, da diese durch ihr Eigengewicht gehalten werden. Außerdem sparen sie Platz.
Wann sollte ein Betrieb die Anschaffung einer Langdrehmaschine in Betracht ziehen?
Für kleine, filigrane und hochpräzise Teile sollten Werkstätten Langdrehautomaten in Betracht ziehen. Diese eignen sich hervorragend für Branchen wie die Medizintechnik, die Luft- und Raumfahrt sowie die Elektronikindustrie und ermöglichen die Fertigung komplexer Bauteile mit engen Toleranzen.
Welche Vorteile bieten mehrachsige CNC-Drehzentren?
Mehrachsige ZentrenDrehen, Fräsen und Bohren werden in einer Maschine kombiniert. Dadurch können komplexe Teile in einer einzigen Aufspannung gefertigt werden, was Fehler reduziert, Zeit spart und die Genauigkeit verbessert.
Wie kann die Automatisierung, beispielsweise durch Stangenvorschub, einer CNC-Drehmaschine helfen?
Stangenvorschubgeräte versorgen die Maschinen automatisch mit Rohmaterial und ermöglichen so eine kontinuierliche, unbeaufsichtigte Produktion. Dies steigert den Ausstoß, senkt die Arbeitskosten und ermöglicht längere Maschinenlaufzeiten ohne menschliches Eingreifen.
Warum sind Spindelleistung (PS) und Drehzahl (U/min) für eine CNC-Drehmaschine wichtig?
Die Spindelleistung verleiht der Maschine die Kraft, auch harte Materialien zu bearbeiten. Die Drehzahl (U/min) bestimmt, wie schnell sich das Werkstück dreht. Beides ist entscheidend für eine effiziente Bearbeitung und hängt vom Material und den Anforderungen des Werkstücks ab.
Veröffentlichungsdatum: 05.12.2025