


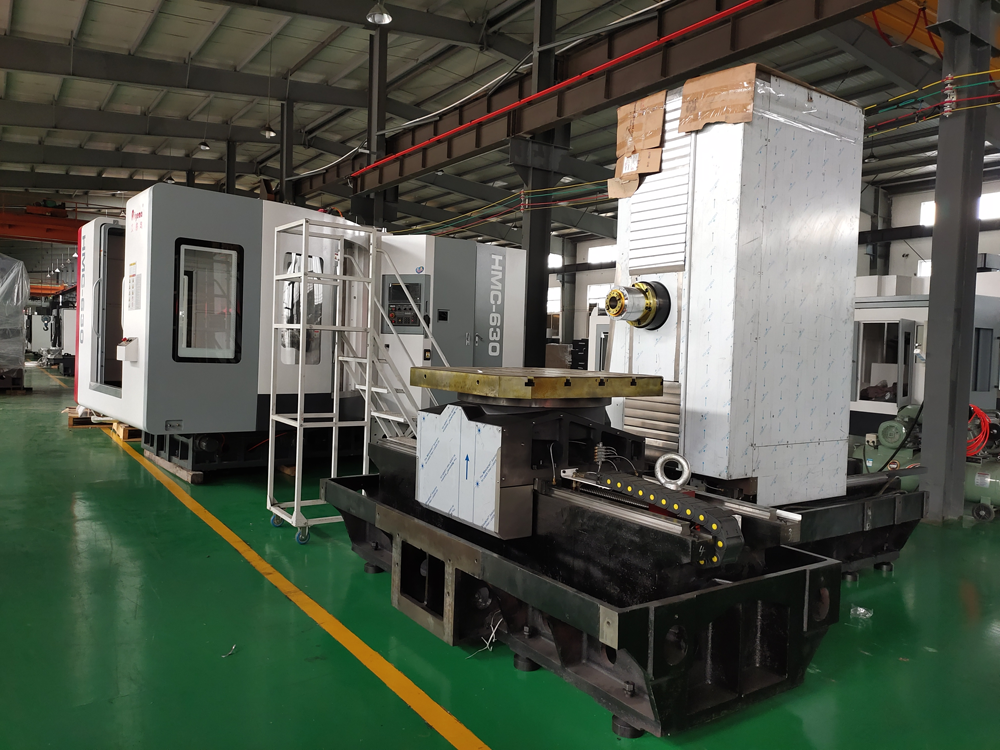
Derhorizontales Bearbeitungszentrumist geeignet für die Bearbeitung von Teilen mit komplexen Formen, vielen Bearbeitungsinhalten, hohen Anforderungen, verschiedenen Arten von Werkzeugmaschinen und zahlreichen Prozessanlagen sowie vielfältigen Spann- und Einstellmöglichkeiten zur Durchführung der Bearbeitung.
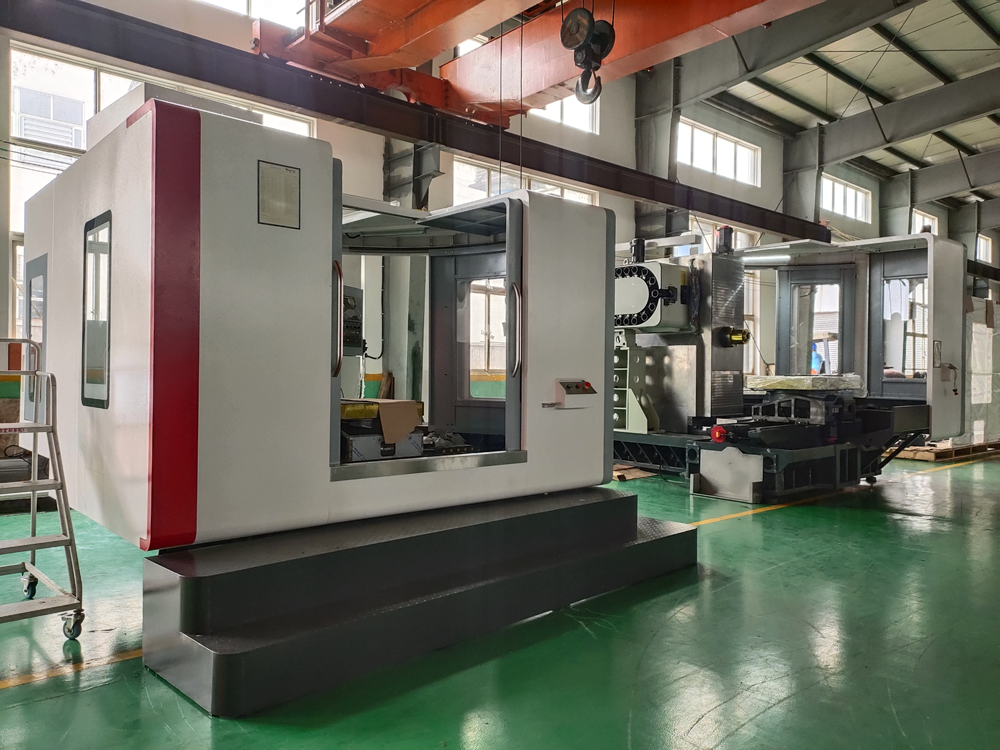
Die wichtigsten Verarbeitungsschritte sind folgende:
Teile mit sowohl flachen Oberflächen als auch Löchern
Der horizontale DoppeltischBearbeitungszentrumverfügt über einen automatischen Werkzeugwechsler. In einer Aufspannung kann sie das Fräsen der Werkstückoberfläche, das Bohren, Ausdrehen und Reiben durchführen.Fräsen und Gewindeschneidendes Lochsystems. Die bearbeiteten Teile können in einer Ebene oder in verschiedenen Ebenen liegen. Daher sind Teile mit sowohl ebenen als auch lochförmigen Strukturen die Bearbeitungsobjekte des Bearbeitungszentrums. Gängige Beispiele hierfür sind kastenförmige Teile sowie Blech-, Hülsen- und plattenförmige Teile.
1. Gehäuseteile. Es gibt viele Gehäuseteile. In der Regel sind Mehrstationen-Bohrsysteme und Planbearbeitung erforderlich. Die Genauigkeitsanforderungen sind hoch, insbesondere die Form- und Positionsgenauigkeit. Üblicherweise werden Fräsen, Bohren, Aufweiten, Ausdrehen, Reiben, Senken und Gewindeschneiden benötigt. Aufgrund der vielen erforderlichen Werkzeugschritte ist die Bearbeitung auf herkömmlichen Werkzeugmaschinen schwierig, da eine große Anzahl an Werkzeugsätzen benötigt wird und die Genauigkeit nicht immer gewährleistet werden kann. Die letzte Installation im Bearbeitungszentrum kann 60–95 % der Bearbeitungsschritte herkömmlicher Werkzeugmaschinen abdecken. Die Teile weisen eine hohe Genauigkeit und gleichbleibende Qualität auf, und der Produktionszyklus ist kurz.
2. Scheiben, Hülsen und Platten. An den Stirnflächen dieser Teile befinden sich Ebenen, gekrümmte Flächen und Bohrungen, wobei einige Bohrungen häufig radial angeordnet sind. Für Scheiben, Hülsen und Platten, deren Bearbeitungspunkte sich auf eine einzige Stirnfläche konzentrieren, sollte ein vertikales Bearbeitungszentrum gewählt werden. Für Teile, deren Bearbeitungspunkte nicht in derselben Richtung auf der Stirnfläche liegen, ist hingegen ein horizontales Bearbeitungszentrum geeignet.
3. Sonderformteile sind Bauteile mit unregelmäßigen Formen, wie z. B. Halterungen und Schaltgabeln. Sie erfordern meist eine kombinierte Bearbeitung von Punkten, Linien und Flächen. Aufgrund der unregelmäßigen Form können herkömmliche Werkzeugmaschinen nur das Prinzip der Prozessdispersion anwenden, was einen höheren Werkzeugbedarf und längere Bearbeitungszeiten zur Folge hat. Durch die Nutzung der Mehrstationen-Kombinationsbearbeitung von Punkten, Linien und Flächen im Bearbeitungszentrum lassen sich die meisten oder sogar alle Bearbeitungsschritte durchführen.
Veröffentlichungsdatum: 13. Dezember 2021