


Warum hochpräzise Bearbeitung für industrielle Einkäufer wichtig ist
In der industriellen Fertigung hat sich die Definition von „akzeptabler Toleranz“ drastisch verengt. Hochpräzisionsbearbeitung erfordert heute routinemäßig Maßgenauigkeiten von ±0,001 mm bis ±0,005 mm. Für Einkäufer im B2B-Bereich ist die Beschaffung von Bauteilen mit dieser Mikrometergenauigkeit kein technischer Luxus mehr, sondern eine zwingende operative Voraussetzung.
Die Beschaffung dieser hochpräzisen Teile erfordert ein tiefes Verständnis dafür, wie enge Toleranzen die Gesamtbetriebskosten, die Effizienz der Montagelinie und die Zuverlässigkeit des Endprodukts beeinflussen. Je enger die Toleranzen, desto geringer wird der Spielraum für Fehler in der Lieferkette.
Auswirkungen auf die Bauteilleistung und Toleranzen
Der mathematische Zusammenhang zwischen Bauteiltoleranz und mechanischer Leistung ist absolut. Werden Bauteile mit mikrometergenauer Präzision gefertigt, sinken die Reibungskoeffizienten der zusammenpassenden Teile deutlich, wodurch thermische Belastung und mechanischer Verschleiß reduziert werden. In fluiddynamischen Anwendungen, wie beispielsweise bei Hochdruck-Hydraulikventilen, verhindert die Einhaltung einer geometrischen Toleranz von 2 Mikrometern Mikroleckagen, die andernfalls zu katastrophalen Systemausfällen führen könnten.
Darüber hinaus minimiert die Präzisionsbearbeitung Montageabweichungen und macht manuelle Anpassungen oder das manuelle Ausrichten in der Fertigungslinie überflüssig. Diese präzisionsbedingte Austauschbarkeit kann den Durchsatz um bis zu 25 % steigern und die mittlere Betriebsdauer zwischen Ausfällen (MTBF) der fertigen mechanischen Baugruppe um 30 % bis 40 % verlängern.
Branchen, die eine Genauigkeit im Mikrometerbereich erfordern
Während viele Branchen von der modernen CNC-Bearbeitung profitieren, sind einige Industrien strukturell auf Genauigkeit im Mikrometerbereich angewiesen, um regulatorische und Sicherheitsstandards zu erfüllen. Luft- und Raumfahrtunternehmen benötigen Turbinenschaufeln und Strukturbauteile, die extremen thermischen und kinetischen Belastungen ohne Verformung standhalten. Die Medizintechnikbranche verlangt makellose Oberflächen und exakte Abmessungen für orthopädische Implantate und chirurgische Roboter.
Auch die Automobilindustrie ist stark auf Präzisionsdrehzentren für Kurbelwellen, Radnaben und Kraftstoffeinspritzsysteme angewiesen, um maximale Antriebseffizienz und die Einhaltung der Emissionsvorschriften zu gewährleisten.
| Industrie | Typische Komponente | Toleranzanforderung | Gemeinsames Material |
|---|---|---|---|
| Luft- und Raumfahrt | Turbinenschaufeln, Aktuatoren | ±0,002 mm bis ±0,005 mm | Titan, Inconel |
| Medizinisch | Implantate, chirurgische Instrumente | ±0,001 mm bis ±0,003 mm | Edelstahl 316L, Kobaltchrom |
| Automobil | Kurbelwellen, Kraftstoffeinspritzdüsen | ±0,005 mm bis ±0,010 mm | Geschmiedeter Stahl, Aluminiumlegierungen |
| Energie | Ventilgehäuse, Rotoren | ±0,005 mm bis ±0,015 mm | Duplex-Edelstahl |
Maschinen-, Prozess- und Messtechnikfaktoren
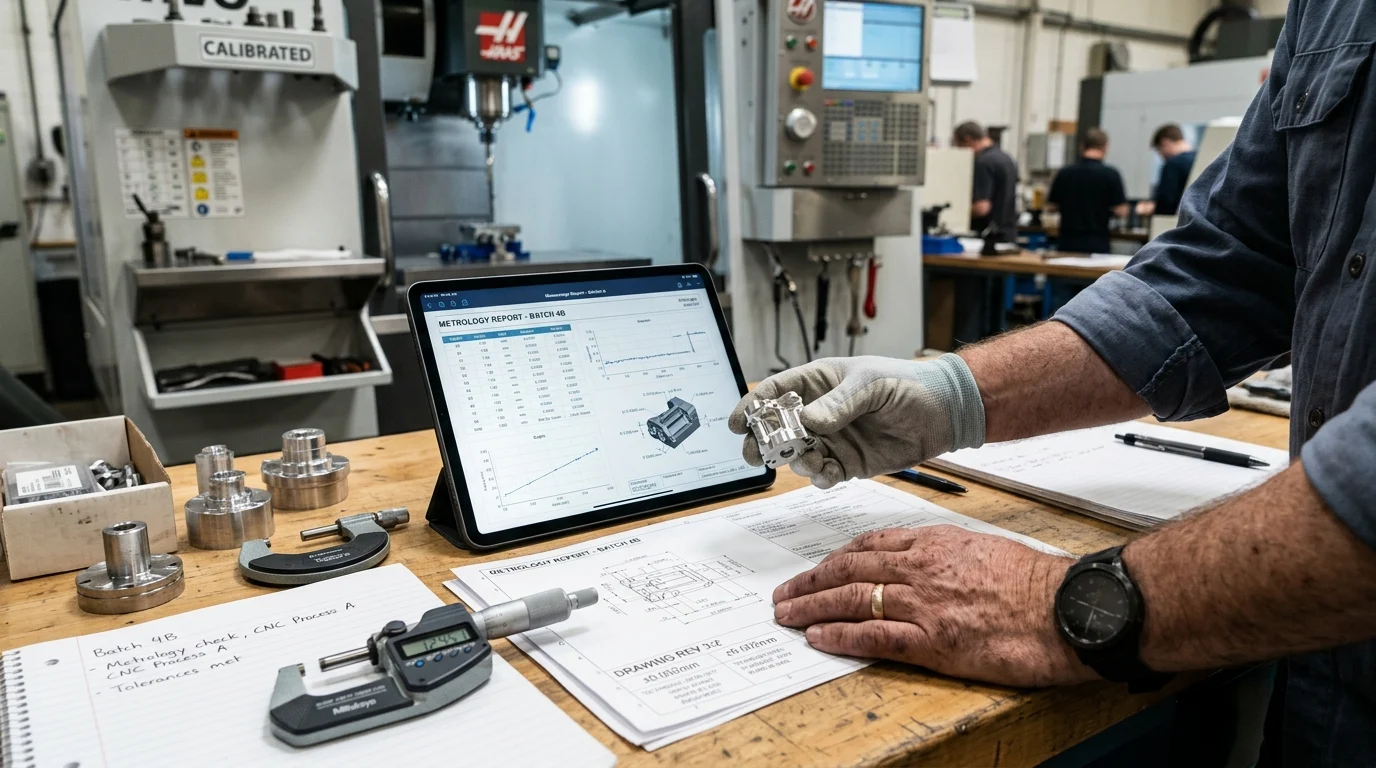
Um eine kontinuierliche Genauigkeit im Mikrometerbereich zu erreichen, ist ein ausgeklügeltes System aus hochentwickelten Maschinen, optimierten Schneidprozessen und strenger Messtechnik erforderlich. Industrielle Einkäufer müssen daher über die reinen Maschinenspezifikationen hinausblicken und die zugrundeliegende Architektur der Anlagen eines Anbieters bewerten.
Hochwertige CNC-Werkzeugmaschinen zeichnen sich durch ihrehohe SteifigkeitHervorragende Vibrationsdämpfung und kompakte Bauweise sind grundlegende Merkmale, die für die Stabilisierung der Schnittumgebung bei hohem Materialabtrag oder Hochgeschwindigkeits-Schlichtbearbeitungen entscheidend sind.
CNC-Maschinenkonfigurationen für die Präzisionsbearbeitung
Die Konfiguration der CNC-Maschine bestimmt direkt die erreichbare geometrische Toleranz. Während 3-Achs-Vertikalbearbeitungszentren für einfachere Geometrien geeignet sind, erfordern komplexe Bauteile häufig 5-Achs-Bearbeitungszentren oder spezielle Portalbohrmaschinen. Durch die Nutzung5-Achsen-TechnologieHersteller können ein Bauteil in einer einzigen Aufspannung von mehreren Seiten bearbeiten.
Durch die Reduzierung der Aufspannungen von drei auf eine werden Stapelfehler eliminiert und die Positioniergenauigkeit um bis zu 60 % verbessert. Darüber hinaus ermöglichen horizontale Bearbeitungszentren mit automatischen Palettenwechslern eine kontinuierliche Produktion, ohne die für die präzise Ausrichtung erforderliche Genauigkeit zu beeinträchtigen.Präzisionsfertigung von Schwungrädern, Ventilen oder Formen.
Thermische Stabilität, Spindelleistung und Führungsbahndesign
Umwelt- und mechanische Thermodynamik spielen eine entscheidende Rolle bei der Hochpräzisionsbearbeitung. Die Spindelleistung ist von größter Bedeutung; Spindeln, die mit Drehzahlen zwischen 12.000 und 24.000 U/min arbeiten, müssen einen Rundlauffehler von unter 2 Mikrometern aufweisen, um Werkzeugdurchbiegung und Rattern zu vermeiden. Hohe Drehzahlen erzeugen jedoch Wärme, die zu einer thermischen Ausdehnung des Maschinengehäuses führt.
Premium-Anbieter setzen aktive Temperaturkompensationssysteme ein, die Kühlflüssigkeit durch Spindel und Kugelgewindetriebe zirkulieren lassen, um die Temperaturen innerhalb eines engen Bereichs von ±0,5 °C zu halten. Darüber hinaus bestimmt die Wahl zwischen Linearführungen für hohe Bewegungsgeschwindigkeiten und Kastenführungen für hohe Schnittsteifigkeit, wie gut die Maschine Vibrationen bei aggressivem Materialabtrag absorbiert.
Wie man Wiederholbarkeit und Genauigkeit bewertet
Die Bewertung der technischen Leistungsfähigkeit eines Lieferanten erfordert die Unterscheidung zwischen Auflösung, Wiederholbarkeit und Genauigkeit. Einkaufsteams sollten Kalibrierungsnachweise für Maschinen gemäß international anerkannten Normen wie ISO 230-2 anfordern.
Ein erstklassiges Bearbeitungszentrum sollte eine Positioniergenauigkeit von ±0,003 mm und eine Wiederholgenauigkeit von ±0,002 mm über den gesamten Verfahrweg aufweisen. Anbieter, die höchste Präzision anstreben, setzen häufig Laserinterferometer und Kugelstabprüfungen zur Kalibrierung ihrer Maschinenachsen ein, um sicherzustellen, dass die volumetrische Genauigkeit auch nach Tausenden von Betriebsstunden konstant bleibt.
Wie Einkaufsteams Lieferanten für Präzisionsbearbeitung finden sollten
Die Auswahl und Beauftragung eines Partners für hochpräzise Bearbeitung unterscheidet sich grundlegend von der Beschaffung von Standardhardware. Einkaufsteams müssen sich in einem komplexen Geflecht aus technischen Fähigkeiten, Qualitätsmanagementsystemen und Lieferkettenlogistik zurechtfinden.
Ein strategischer Ansatz stellt sicher, dass der gewählte Lieferant als einzuverlässige Erweiterungdes eigenen Produktionsökosystems des Käufers, das in der Lage ist, eine gleichbleibende Qualität zu liefern und gleichzeitig die Investitionskosten für Ausrüstung zu senken und den Return on Investment (ROI) zu beschleunigen.
Kriterien für die Lieferantenqualifizierung
Der Qualifizierungsprozess muss mit strengen Audits des Qualitätssystems beginnen. Zertifizierungen wie ISO 9001:2015 sind obligatorische Mindestanforderungen, aber branchenspezifische Zertifizierungen wie AS9100 für die Luft- und Raumfahrt oder ISO 13485 für Medizinprodukte zeugen von einer ausgereiften Qualitätskultur.
Neben den Formalitäten sollten Käufer auch das Durchschnittsalter und den Wartungsplan des Maschinenparks des Lieferanten prüfen. CNC-Maschinen, die älter als fünf bis sieben Jahre sind, erreichen häufig keine Toleranzen unter fünf Mikrometern ohne umfangreiche mechanische Überholung. Daher ist die Zusammenarbeit mit Lieferanten, die über einen modernen Maschinenpark an Dreh- und Bearbeitungszentren verfügen, eine wichtige Risikominimierungsstrategie.
Mindestbestellmenge, Lieferzeit, Anpassungsmöglichkeiten und Abnahmekriterien
Die Beschaffungsdynamik in der Hochpräzisionsbearbeitung ist häufig durch ein umgekehrtes Verhältnis zwischen Volumen und Lieferzeit gekennzeichnet. Aufgrund des hohen Programmieraufwands, der erforderlichen kundenspezifischen Vorrichtungen und Messtechnik-Einrichtungen können die Mindestbestellmengen (MOQs) für hochkomplexe Teile zwischen 50 und 500 Stück liegen, während die anfänglichen Lieferzeiten 8 bis 12 Wochen betragen können.
Käufer müssen im Vorfeld klare Abnahmekriterien aushandeln und Zielwerte für den Prozessfähigkeitsindex (Cpk) festlegen. Ein Cpk-Wert von über 1,33 (bzw. 1,67 für sicherheitskritische Bauteile) gewährleistet, dass der Fertigungsprozess des Lieferanten statistisch stabil ist und Teile innerhalb der vorgegebenen Toleranz mit minimalen Fehlern herstellen kann.
Vergleich der Lieferanten anhand ihres Maschinenportfolios und ihrer Fähigkeiten
Eine umfassende Lieferantenbewertung muss die Tiefe und Breite des Maschinenportfolios vergleichen. Die Abhängigkeit von einem Anbieter mit einem begrenzten Maschinenangebot führt häufig zu Produktionsengpässen oder Risiken durch die Vergabe von Unteraufträgen. Ideale Partner bieten eine breite Palette an vertikalen, horizontalen, Doppelständer- und 5-Achs-Bearbeitungszentren sowie Sondermaschinen für spezifische Metallbearbeitungslösungen.
| Beschaffungsebene | Fähigkeitsprofil | Typische Toleranz | Ideales Anwendungsprofil |
|---|---|---|---|
| Tier 1 (Strategischer Partner) | 5-Achsen, CMM-Labor, Wärmeregelung | < ±0,003 mm | Luft- und Raumfahrt, komplexe medizinische Implantate |
| Stufe 2 (Fortgeschrittener Job Shop) | 3/4-Achsen-CNC, Grundlagen der Messtechnik | ±0,010 mm bis ±0,025 mm | Kfz-Ersatzteilmarkt, Industriearmaturen |
| Stufe 3 (Rohstoffbearbeitung) | Standard-CNC-Drehmaschinen/Fräsmaschinen | > ±0,050 mm | Allgemeine Hardware, Halterungen, Gehäuse |
Qualitätssicherung, Compliance, Verpackung und Logistikkontrollen
Der Aufwand, der betrieben wird, um eine Genauigkeit im Mikrometerbereich auf der CNC-Maschine zu erreichen, ist völlig vergeblich, wenn das Teil während der Inspektion, der Handhabung oder des Transports beschädigt wird.
Robuste Qualitätssicherungsprotokolle, strikte Konformitätsdokumentation und spezielle Exportverpackungen sind unverzichtbare Bestandteile der hochpräzisen Lieferkette und gewährleisten, dass die in der Produktion erreichten Toleranzen auch die globale Logistik überstehen.
Inspektionspläne und Messberichte
Hochpräzise Bearbeitung erfordert ebenso präzise Messverfahren. Lieferanten müssen Koordinatenmessgeräte (KMG) mit submikrometergenauer Volumenmessung einsetzen, um komplexe Geometrien zu validieren. Beschaffungsteams sollten vor der Freigabe der Serienproduktion einen umfassenden Erstmusterprüfbericht (FAI-Bericht), beispielsweise im in der Luft- und Raumfahrt üblichen AS9102-Format, vorschreiben.
Bei laufenden Produktionschargen müssen die Prüfpläne statistisch fundiert sein. Je nach Kritikalität des Bauteils können die Prüfhäufigkeiten von einer 100%igen Prüfung kritischer Maße bis hin zu einer akzeptablen Qualitätsgrenze (AQL) von 0,65 für weniger sensible Merkmale reichen, um sicherzustellen, dass Abweichungen vor dem Versand der Charge erkannt werden.
Exportverpackung und Teileschutz
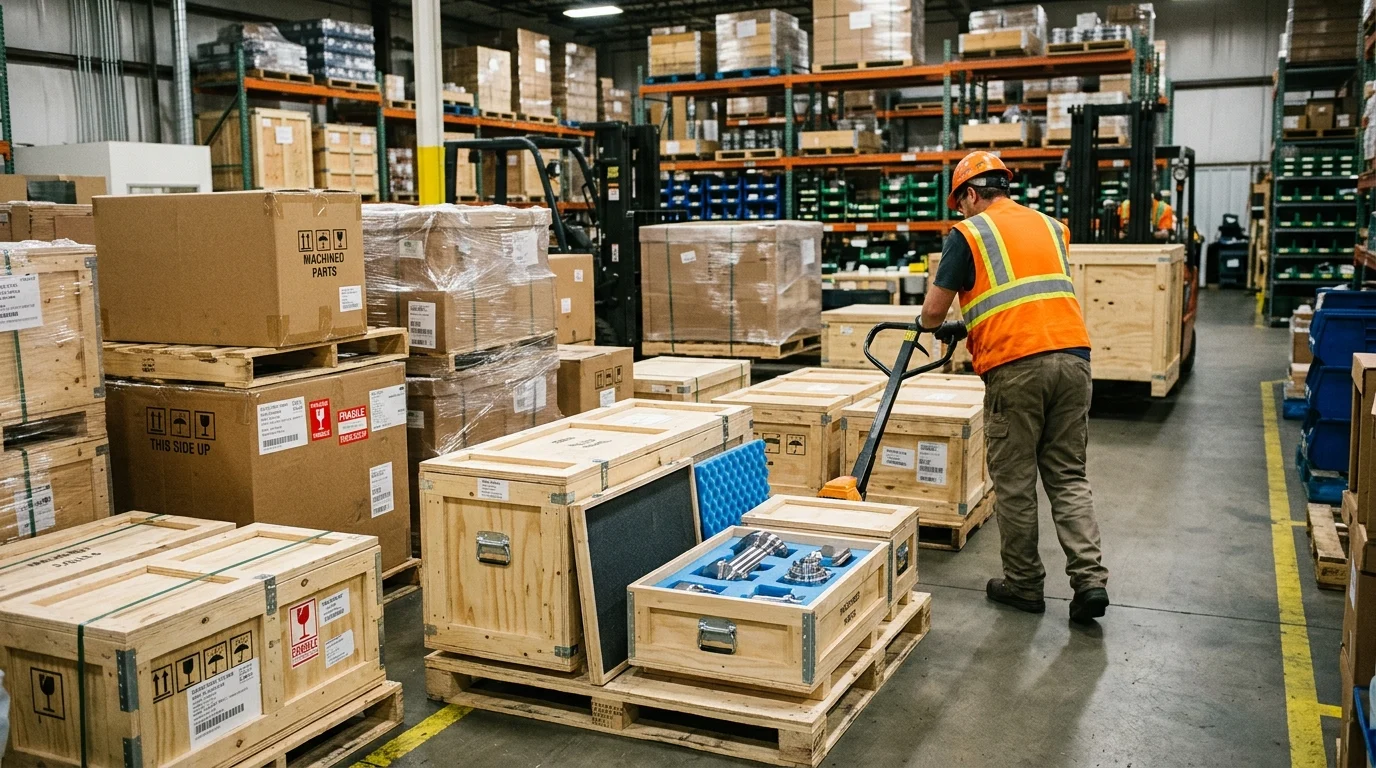
Oberflächen mit mikrometerdünnen Oberflächen und hauchdünne Kanten sind äußerst anfällig für Oxidation und mechanische Einwirkungen. Standardmäßige Schüttgutverpackungen sind völlig unzureichend. Exportverpackungen für präzisionsgefertigte Teile müssen Beutel mit flüchtigen Korrosionsinhibitoren (VCI) oder spezielle Rostschutzöle enthalten, um Oxidation während des Seetransports zu verhindern.
Darüber hinaus sollten die Bauteile mithilfe von speziell angefertigten, tiefgezogenen Kunststoffschalen oder hochdichten Schaumstoffeinlagen isoliert werden, um Mikrokollisionen zu vermeiden. In Extremfällen, wie beispielsweise bei hochpräzisen optischen Halterungen, können Logistikverträge sogar temperaturgeführte Transportbehälter vorschreiben, um die Transporttemperaturen zwischen 15 °C und 25 °C zu halten und so Spannungen durch Wärmeausdehnung oder -kontraktion zu verhindern.
Anforderungen an die Einhaltung und Dokumentation
Der globale Handel mit Präzisionsbauteilen erfordert eine umfassende Dokumentation, um sowohl die Zollbehörden als auch die Branchenaufsichtsbehörden zu erfüllen. Materialprüfberichte (MTRs) sind obligatorisch, um die chemische Zusammensetzung und die mechanischen Eigenschaften der Rohlegierungen vor Beginn der Bearbeitung zu überprüfen.
Je nach Zielmarkt ist die Einhaltung von Richtlinien wie RoHS (Restriction of Hazardous Substances) und REACH für Elektronik und Endverbraucherprodukte erforderlich. Darüber hinaus ist die lückenlose Chargenrückverfolgbarkeit – die Verfolgung des Bauteils von der Rohmaterialcharge bis hin zur jeweiligen CNC-Maschine und dem Bediener – unerlässlich, um potenzielle Fehler zu erkennen und Haftungsrisiken in sicherheitsrelevanten Branchen zu minimieren.
Entscheidungsrahmen für die Auswahl eines Partners für die Hochpräzisionsbearbeitung
Die Wahl des richtigen Fertigungspartners oder Direktlieferanten ist eine entscheidende Weichenstellung für die langfristige Betriebsstabilität. Einkaufsleiter benötigen einen strukturierten Entscheidungsrahmen, der über reine Preisvergleiche hinausgeht und stattdessen den Gesamtwert, die Risikominimierung und den kontinuierlichen technischen Support in den Mittelpunkt stellt.
Schrittweiser Lieferantenbewertungsprozess
Eine effektive Lieferantenbewertung folgt einer strengen, schrittweisen Methodik. Phase eins umfasst eine Geheimhaltungsvereinbarung (NDA), gefolgt von einer Prüfung der technischen Zeichnungen, um das Feedback des Lieferanten zum fertigungsgerechten Design (DFM) zu bewerten.
Phase zwei ist der Abgleich der Fähigkeitsmatrix, um sicherzustellen, dass der Anbieter über die erforderlichen Fähigkeiten verfügt.spezielle PortalbohrmaschinenFür die Bearbeitung von Drehzentren ist eine kostenpflichtige Musterfertigung – in der Regel 10 bis 20 Teile – erforderlich, um die Angaben des Lieferanten zu Cpk-Wert und Oberflächengüte empirisch zu überprüfen. Abschließend findet in Phase vier ein Audit vor Ort oder virtuell statt, bei dem der Schwerpunkt auf der Temperaturregelung, den Werkzeugmanagementsystemen und dem Kalibrierungsstatus des Messlabors liegt.
Ausgewogenheit zwischen Preis, Präzision, Kapazität und Wartungsunterstützung
Das oberste Ziel des Beschaffungsrahmens ist die Ausgewogenheit von Preis, Präzision, Kapazität und Lebenszyklusunterstützung. Die Jagd nach den absolut niedrigsten Stückkosten ist in der Hochpräzisionsbearbeitung ein Trugschluss; eine Preissenkung von 15 % wird sofort zunichtegemacht, wenn die Fehlerrate 2 % übersteigt, was zu kostspieligen Produktionsstillständen oder katastrophalen Ausfällen im Feld führt.
Käufer müssen die Gesamtbetriebskosten (TCO) bewerten. Die Partnerschaft mit einem integrierten Lösungsanbieter, der umfassende Unterstützung von der ersten Beschaffung bis zur laufenden Logistik bietet, gewährleistet, dass Wartung, Werkzeugoptimierung und Kapazitätserweiterung proaktiv gesteuert werden. Dieser ganzheitliche Ansatz garantiert eine robuste, effiziente Lieferkette, die Jahr für Jahr Toleranzen im Mikrometerbereich einhält.
Wichtigste Erkenntnisse
- Großhandelsbeschaffung und Auswirkungen auf die Lieferkette bei der hochpräzisen Bearbeitung
- Spezifikationen, Konformität und kommerzielle Bedingungen sollten Käufer prüfen.
- Konkrete Handlungsempfehlungen für Vertriebspartner und Einkaufsteams
Häufig gestellte Fragen
Welche Maschinenmerkmale sind für eine Genauigkeit im Mikrometerbereich am wichtigsten?
Hohe Steifigkeit, Vibrationsdämpfung, thermische Stabilität und geringer Spindelrundlauf haben oberste Priorität. Bei OTURN-Maschinen tragen diese Merkmale dazu bei, die wiederholgenaue Präzision bei Hochgeschwindigkeits-Schlichtbearbeitung und Schwerzerspanung zu gewährleisten.
Wann sollte ich ein 5-Achs-Bearbeitungszentrum für Präzisionsteile wählen?
Die 5-Achs-Bearbeitung ist die richtige Wahl, wenn Bauteile mehrere Flächen, komplexe Winkel oder weniger Aufspannungen benötigen. Die Bearbeitung in einer Aufspannung reduziert Stapelfehler und ist ideal für die Luft- und Raumfahrt, die Medizintechnik, den Formenbau und komplexe Automobilkomponenten.
Wie kann ich die Genauigkeit einer CNC-Maschine über die Angaben in der Broschüre hinaus beurteilen?
Fragen Sie nach Wiederholgenauigkeit, Positioniergenauigkeit, Spindelrundlauf, Details zur Temperaturkompensation und Prüfberichten. Klären Sie außerdem ab, wie der Lieferant die Temperatur in der Produktionshalle kontrolliert und die Teile während der Fertigung prüft.
Welche Branchen profitieren am meisten von hochpräziser Bearbeitung?
Die Branchen Luft- und Raumfahrt, Medizin, Automobil und Energie profitieren am meisten. Typische Bauteile sind Turbinenkomponenten, Implantate, Kurbelwellen, Radnaben, Ventile und Rotoren, bei denen enge Toleranzen Leistung und Zuverlässigkeit verbessern.
Kann OTURN bei Präzisionsmaschinen für spezielle Bauteile wie Ventile oder Kurbelwellen helfen?
Ja. OTURN bietet CNC-Drehmaschinen, Drehzentren, Bearbeitungszentren, 5-Achs-Maschinen und Sonderlösungen für Ventile, Schwungräder, Radnaben, Kurbelwellen, Formen, Luft- und Raumfahrt- sowie Medizintechnikteile an.
Veröffentlichungsdatum: 17. April 2026